ماكينة برشمة عناصر التسخين: متى تحتاج المصانع إلى الأتمتة؟
هل تحتاج عملية برشمة عناصر التسخين إلى الأتمتة فعلاً؟
إذا كان المصنع ينتج كميات محدودة، وتتغير أبعاد الطرف أو الـ eyelet باستمرار، فقد لا تكون الأتمتة الكاملة هي القرار الصحيح. أما عندما تتكرر نفس نقطة التثبيت آلاف المرات، ويبدأ اختلاف التموضع أو ضغط البرشمة في الظهور بين عامل وآخر، فالمشكلة لم تعد سرعة العامل فقط. السبب أن عملية eyelet riveting تجمع بين التموضع، تثبيت القطعة، تغذية الـ rivet، وتطبيق قوة متكررة في نقطة صغيرة؛ وكل تغير في هذه العناصر يمكن أن ينعكس على شكل الطرف أو قوة التثبيت أو الاتصال الكهربائي. لذلك تصبح ماكينة برشمة عناصر التسخين ذات التغذية والتحكم المناسبين منطقية عندما تصبح قابلية تكرار العملية أهم من مجرد تنفيذ العملية.
لا تبدأ مقارنة ماكينات البرشمة من سؤال «كم قطعة في الدقيقة؟». ابدأ بسؤال مختلف: كم مرة يجب أن تتكرر نفس علاقة الطرف مع السلك والقاعدة وبنفس القوة؟ عندما تكون الإجابة «آلاف المرات»، تصبح ثبات العملية أهم من السرعة الاسمية.
لماذا تكون جودة البرشمة مرتبطة بالتموضع قبل الضغط؟
في عملية terminal أو eyelet riveting، قد يبدو أن الضغط هو العامل الأساسي، لكن في أرض المصنع غالباً ما تبدأ المشكلة قبل وصول رأس البرشمة إلى القطعة. إذا لم يكن السلك أو الطرف أو قاعدة الميكا في موضع ثابت، فإن تطبيق نفس القوة على كل دورة لا يعني بالضرورة الحصول على نفس النتيجة.
السبب ميكانيكي: قوة البرشمة تنتقل إلى مجموعة صغيرة من المواد. عندما يكون مركز الـ eyelet بعيداً عن موضعه الصحيح، تتغير طريقة تشوه المعدن، وقد يتغير ارتفاع الرأس أو مساحة التلامس أو تثبيت السلك. لذلك يمكن أن تكون الماكينة مضبوطة على ضغط ثابت، ومع ذلك تظهر نتائج مختلفة إذا كان التموضع متغيراً.
لهذا السبب أرى أن شراء ماكينة برشمة لمصنع عناصر التسخين يجب أن يبدأ من تصميم نقطة التثبيت، وليس من قدرة المحرك وحدها. اسأل المورد: أين يتم تحديد موضع القطعة؟ كيف تدخل الـ eyelet؟ هل التغذية يدوية أم أوتوماتيكية؟ ما الذي يمنع القطعة من التحرك أثناء دورة البرشمة؟ ثم انتقل بعد ذلك إلى الإنتاجية.
متى يصبح العمل اليدوي نقطة ضعف في الإنتاج؟
العمل اليدوي ليس سيئاً بحد ذاته. في مرحلة تطوير منتج جديد أو إنتاج دفعات صغيرة، قد يكون أكثر مرونة. المشكلة تظهر عندما يصبح المنتج ثابتاً بينما تظل طريقة العمل متغيرة.
تخيل خطاً ينتج نفس heating element طوال اليوم. العامل يضع الطرف، يحدد الموضع، يضع الـ eyelet، ثم ينفذ البرشمة. في بداية الوردية قد تكون الحركة دقيقة. بعد مئات أو آلاف الدورات، تتغير زاوية اليد وسرعة الإدخال وطريقة تثبيت القطعة. لا يعني ذلك أن العامل غير ماهر؛ بل إن العملية نفسها تعتمد على متغير بشري متكرر.
عندما تكون قيمة القطعة منخفضة نسبياً ولكن عدد القطع كبير، قد لا يظهر هذا الاختلاف في كل قطعة. لكنه يظهر في شكل نسبة رفض صغيرة، إعادة عمل، أو فحص إضافي. وهنا تبدأ تكلفة العمل اليدوي بالارتفاع بطريقة لا تظهر في سعر الساعة.
- منتج جديد أو دفعات صغيرة → احتفظ بمرونة التغذية اليدوية.
- نفس الـ eyelet يتكرر طوال الوردية → ابدأ بدراسة التغذية شبه الأوتوماتيكية.
- تعدد العمال مع اختلاف النتائج → راقب التموضع وقابلية تكرار الضغط.
- ارتفاع إعادة العمل أو الفحص النهائي → احسب تكلفة التباين، وليس تكلفة العامل فقط.
هل كل ماكينة برشمة تناسب نفس عنصر التسخين؟
هذه من أكثر النقاط التي تسبب خطأ في شراء المعدات. كلمة riveting واسعة، لكن طريقة تغذية الـ eyelet، شكل الطرف، طول السلك، مساحة المنتج، وعدد نقاط التثبيت تغير تصميم العملية بالكامل.
| النموذج | التغذية | العملية الأساسية | طبيعة الإنتاج | منطق الاختيار |
|---|---|---|---|---|
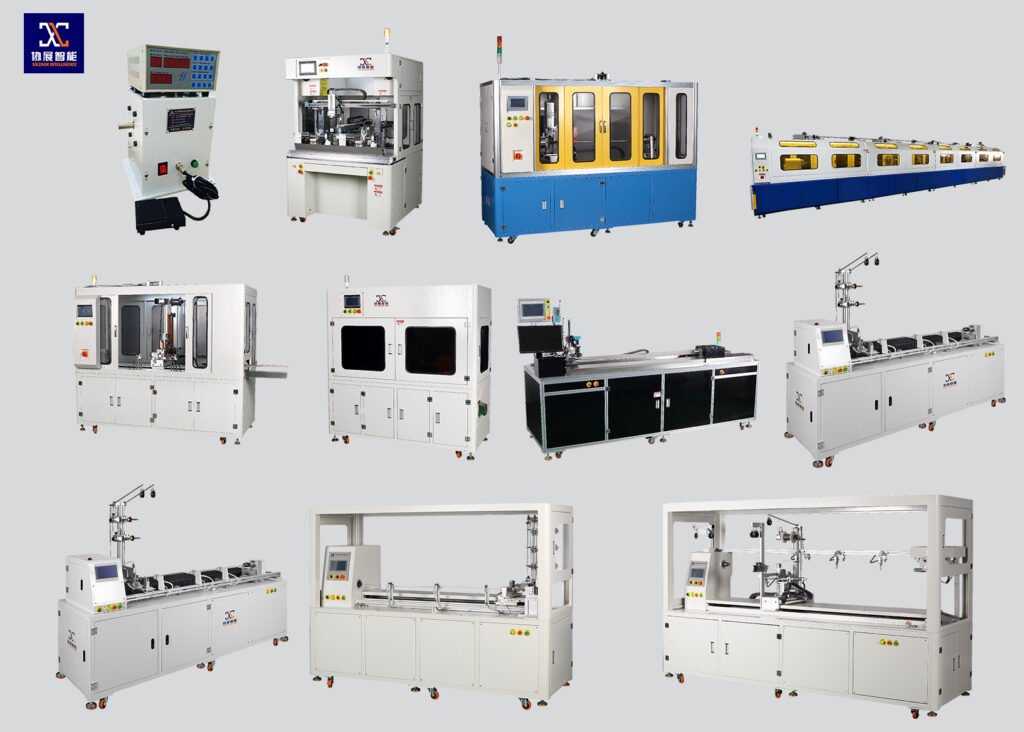
| XZ-M705 | تغذية يدوية | برشمة مكتبية | دفعات صغيرة/متوسطة | مرونة واستثمار أولي أقل |
| XZ-M800 | Bowl feeding | Eyelet riveting شبه أوتوماتيكي | إنتاج متكرر | تدفق أكثر استمرارية للـ eyelet |
| XZ-M905 | تغذية بقرص اهتزازي | Eyelet riveting | إنتاج متكرر مضبوط | التغذية + التحكم في التشغيل |
| XZ-Q218 | نظام شبه أوتوماتيكي | Eyeleting مع تحديد موضع | نقاط تثبيت مضبوطة | عندما تكون دقة الإحداثيات مهمة |
| XZ-GJ006 | تغذية مخصصة | Heating rope copper wire riveting | تجميع heating rope | اختيار حسب بنية السلك |
الفرق هنا ليس تجميلياً. XZ-M705 مصمم للعمل مع التغذية اليدوية، بينما XZ-M800 يستخدم bowl feeding، وXZ-M905 يعتمد على تغذية بقرص اهتزازي. أما XZ-Q218 فيدخل في سيناريو مختلف عندما تكون دقة تحديد موضع نقطة الـ eyelet جزءاً أساسياً من العملية. لذلك لا أنصح بمقارنة هذه النماذج على أساس «أيها أكثر أوتوماتيكية؟» فقط؛ السؤال الصحيح هو أي بنية ميكانيكية تتوافق مع طريقة دخول القطعة إلى نقطة البرشمة.
ما الفرق بين أتمتة التغذية وأتمتة البرشمة نفسها؟
من واقع اختيار المعدات، هناك خطأ شائع: اعتبار أن إضافة وحدة تغذية تلقائية تعني أن عملية البرشمة أصبحت أوتوماتيكية بالكامل. عملياً هما مشكلتان مختلفتان.
التغذية تعالج وصول الـ eyelet أو القطعة إلى منطقة العمل بالاتجاه الصحيح. أما البرشمة فتعالج تثبيت القطعة وتطبيق الحركة والقوة المطلوبة. إذا كانت التغذية ممتازة لكن القطعة تتحرك أثناء الضغط، فلن تحصل على نتيجة مستقرة. والعكس صحيح: إذا كانت آلية الضغط ثابتة لكن الـ rivet يصل بزاوية أو في موضع غير صحيح، فستظل العملية غير مستقرة.
لهذا أتعامل مع شراء معدات برشمة عناصر التسخين على أنها سلسلة من ثلاث نقاط: feed → locate → rivet. أي تغذية، ثم تحديد، ثم تثبيت. أي مورد يستطيع الحديث عن سرعة الضغط؛ المورد الذي يفهم العملية سيشرح لك أيضاً كيف تمنع القطعة من فقدان موضعها بين هذه المراحل.
لماذا تكون ثباتية الضغط أهم من رقم الضغط نفسه؟
في العروض التجارية، قد ترى قيمة working pressure واضحة، لكن الرقم وحده لا يخبرك كيف ستتصرف العملية بعد آلاف الدورات.
السبب أن البرشمة عملية تشوه ميكانيكي. عندما يتحرك رأس البرشمة، تتوزع القوة على الـ eyelet والطرف والقاعدة. إذا كانت نقطة التلامس ثابتة، يمكن ضبط العملية على نتيجة قابلة للتكرار. أما إذا تغيرت وضعية القطعة أو مسافة التوقف، فإن نفس قيمة الضغط قد تنتج تشوهاً مختلفاً.
لذلك، عند اختبار عينة مع المورد، لا تكتفِ بفحص أول خمس قطع. اطلب تشغيل سلسلة أطول، ثم افحص العينات في بداية السلسلة ووسطها ونهايتها. بالنسبة لي، هذه الطريقة أكثر فائدة من مشاهدة ماكينة تعمل بسرعة عالية أمام المشتري لبضع دقائق.
أرسل للمورد عينات حقيقية من السلك والطرف والـ eyelet والقاعدة المستخدمة في مصنعك. ثم اطلب نتائج البرشمة بعد تشغيل متواصل. إذا كان المورد لا يستطيع تقييم العينة الحقيقية، فمقارنة الأسعار قبل ذلك مبكرة.
كيف تختار بين XZ-M705 وXZ-M800 وXZ-M905؟
إذا كانت المشكلة الرئيسية هي حجم الإنتاج، فالمقارنة تصبح مباشرة نسبياً. لكنني لا أنصح بإدخال «عدد القطع» وحده في القرار.
XZ-M705 يستخدم التغذية اليدوية، وله قدرة مقدرة 100W، وأبعاد مدمجة L25×W20×H70cm. هذا يجعله مناسباً عندما تكون مرونة تغيير القطع أهم من تقليل تدخل العامل إلى الحد الأدنى.
XZ-M800 ينتقل إلى bowl-type feeding، وهو مناسب عندما يتكرر نفس نوع الـ eyelet وتريد تدفقاً أكثر استمرارية للقطع. في هذه الحالة لا تدفع فقط مقابل سرعة أعلى؛ أنت تدفع مقابل تقليل عدد المرات التي يتعين على العامل فيها التقاط الـ eyelet وتوجيهه.
أما XZ-M905 فيستخدم vibrating disk feeding، ويعتمد على بنية أكثر ملاءمة للإنتاج المتكرر الذي يحتاج إلى تنظيم تغذية القطع أثناء التشغيل.
من وجهة نظر المشتري، الفرق الحقيقي بين الثلاثة هو كمية التدخل البشري التي تريد إخراجها من الدورة الواحدة. كلما زادت الكمية وثبات المنتج، زادت قيمة التغذية التلقائية؛ وكلما تغير المنتج باستمرار، أصبحت مرونة التغذية اليدوية أكثر أهمية.
أين يدخل XZ-Q218 في القرار؟
لا أضع XZ-Q218 في نفس خانة M705 وM800 وM905 دون النظر إلى المنتج. فهو Semi-Automatic Eyeleting Machine مخصص لعملية eyeleting مع محور X ومحوري Y1 وY2 يعملون بمحركات servo، ويستخدم PLC من Taiwan FATEK وشاشة لمس ملونة 7 بوصات، مع working pressure أكبر من 5.0kgf/cm².
هذا مهم عندما لا تكون المشكلة في تغذية الـ eyelet فقط، بل في الوصول المتكرر إلى نقطة تثبيت محددة. السبب أن المنتج قد يحتوي على أكثر من موضع أو يتطلب انتقالاً منظماً بين نقاط مختلفة. وهنا تصبح آلية تحديد الموضع جزءاً من جودة البرشمة نفسها.
إذا كان منتجك عبارة عن heating element مثبت على mica board وتوجد نقاط محددة يجب الوصول إليها باستمرار، فلا تجعل مقارنة السعر بين XZ-Q218 وماكينة تغذية eyelet بسيطة هي العامل الوحيد. قارن عدد الحركات اليدوية التي ستبقى في العملية بعد تركيب الماكينة.
هل الأتمتة تقلل العمالة أم تقلل التباين أولاً؟
في كثير من مشاريع المصانع، يكون تخفيض عدد العمال هو الهدف المعلن. لكن عملياً، القيمة الأولى للأتمتة قد تكون تقليل التباين.
إذا كان عاملان ينتجان نفس القطعة، فإن الاختلاف في طريقة وضع الطرف أو إدخال الـ rivet قد ينتج اختلافاً في البرشمة. عندما تقوم الماكينة بتحديد الحركة والتغذية والضغط بصورة متكررة، فإن جزءاً من هذا التباين ينتقل من العامل إلى العملية الميكانيكية.
وهذا يغير طريقة حساب العائد. لا تحسب فقط «راتب العامل ÷ عدد القطع». أضف تكلفة إعادة العمل، الفحص، توقف الخط، القطع المرفوضة، وتأخر التسليم الناتج عن مشكلة صغيرة تتكرر مئات المرات.
إحصاء صناعي يستحق وضعه في سياق صحيح
بحسب بيانات International Federation of Robotics، وصل متوسط كثافة الروبوتات الصناعية في التصنيع العالمي إلى 177 روبوتاً لكل 10,000 موظف في 2024، مقابل 162 في 2023. هذا الرقم لا يعني أن كل عملية صغيرة يجب أن تتحول إلى روبوتية، لكنه يوضح اتجاهاً أوسع: المصانع أصبحت تقيس الأتمتة كوسيلة لإدارة التكرار والإنتاجية، وليس فقط كبديل مباشر للعمالة.
بالنسبة إلى برشمة عناصر التسخين، أتعامل مع هذه الفكرة بحذر: لا تحتاج إلى «أتمتة أكثر»، بل تحتاج إلى أتمتة النقطة التي تسبب لك تكلفة متكررة.
ما الذي يجب فحصه بعد البرشمة وليس أثناءها فقط؟
إذا أردت معرفة ما إذا كانت الماكينة مناسبة فعلاً، لا تجعل الفحص البصري هو الاختبار الوحيد. شكل الـ rivet مهم، لكنه لا يشرح وحده ما حدث داخل نقطة التثبيت.
السبب أن جودة الوصلة تجمع بين موضع القطعة، تشوه الـ eyelet، تثبيت السلك، والاتصال الكهربائي. لذلك يجب أن يختلف الفحص حسب المنتج. في بعض التطبيقات قد يكون فحص ارتفاع رأس البرشمة مناسباً، وفي تطبيقات أخرى تحتاج إلى اختبار قوة السحب أو الاستمرارية الكهربائية أو مقاومة التلامس.
| نقطة التحكم | ما الذي نراقبه؟ | سبب المتابعة | طريقة التحقق | إشارة الخطر |
|---|---|---|---|---|
| الموضع | مركز eyelet بالنسبة للطرف | منع تحميل غير متوازن | فحص عينة متكررة | انحراف متكرر |
| الضغط | ثبات دورة البرشمة | منع تغير التشوه | مراقبة العملية والعينات | اختلاف شكل التثبيت |
| التثبيت | قوة ارتباط السلك | منع فك الوصلة | اختبار سحب حسب المنتج | انفصال أو حركة السلك |
| الاتصال | استمرارية/مقاومة التلامس | ربط الجودة الميكانيكية بالكهربائية | اختبار كهربائي | تغير غير مبرر |
| المظهر | تشوه الرأس والسطح | كشف مشاكل العملية مبكراً | فحص بصري | تشقق/ميل/تشوه |
هذه النقطة مهمة خصوصاً للمصانع التي تبيع عناصر التسخين لمصنعي الأجهزة المنزلية. متطلبات المنتج النهائي قد ترتبط بمعايير سلامة الأجهزة المعنية، ولذلك يجب أن يكون اختبار نقطة التثبيت مرتبطاً بمواصفات المنتج وليس بقائمة فحص عامة. IEC تنشر متطلبات خاصة بفئات مختلفة من أجهزة التسخين، مثل IEC 60335-2-12:2024 لأجهزة warming plates والأجهزة المشابهة.
متى لا أنصح المصنع بالأتمتة الكاملة؟
إذا كان المصنع يغير المنتج كل يوم، ويستخدم عدة مقاسات eyelet، والكميات متوسطة، ولا توجد مشكلة واضحة في العمالة أو الجودة، فقد تكون الأتمتة الكاملة استثماراً مبكراً.
السبب أن الماكينة الأوتوماتيكية تحتاج إلى تنظيم التغذية، إعداد المنتج، وضبط العملية. عندما يكون معدل تغيير المنتج مرتفعاً جداً، يمكن أن تضيع جزءاً من المكاسب في وقت التجهيز. أما إذا كان المنتج ثابتاً والكمية كبيرة، فإن نفس الإعداد يمكن تكراره على عدد أكبر من القطع، وهنا تتحسن قيمة الاستثمار.
لذلك أستخدم قاعدة بسيطة في المناقشات مع المشترين: كلما زاد ثبات المنتج وزادت كمية التكرار، زادت جدوى الأتمتة؛ وكلما زاد تنوع المنتجات وتغيرها، زادت قيمة المرونة.
هل يجب ربط البرشمة بباقي خط تصنيع عنصر التسخين؟
ليس دائماً. لكن إذا كانت البرشمة هي المرحلة الأخيرة بعد تشكيل السلك أو لفه، فإن عنق الزجاجة قد ينتقل من عملية إلى أخرى بعد شراء الماكينة الجديدة.
مثلاً، إذا زادت قدرة خط البرشمة بينما لا تستطيع عملية winding توفير المكونات بالسرعة أو الترتيب المطلوب، فلن تزيد الطاقة الفعلية للخط بنفس النسبة. لذلك عند وجود مشروع توسعة، من المفيد مراجعة مرحلة تشكيل السلك واللف أيضاً. إذا كان المنتج يحتاج إلى winding قبل التجميع، يمكن للمشتري مراجعة فئة ماكينات اللف والتشكيل ضمن الصورة الكاملة للعملية بدلاً من شراء ماكينة برشمة معزولة عن باقي الإنتاج.
لا تقارن الطاقة الحالية للبرشمة بالطاقة المعلنة للماكينة فقط. احسب عدد القطع التي يمكن أن تصل إلى الماكينة في الساعة، وعدد القطع التي تستطيع العملية التالية استيعابها. الاستثمار الجيد هو الذي يحسن تدفق العملية، وليس الرقم الموجود على لوحة الماكينة.
ما الذي يجب أن يقدمه المورد الصناعي قبل توقيع العقد؟
في المعدات الصناعية، الخدمة لا تبدأ بعد وصول الماكينة. من وجهة نظر المشتري، الجزء الأكثر قيمة يحدث قبل توقيع العقد: فهم المنتج، مراجعة العينات، تحديد طريقة التغذية، اختبار نقطة البرشمة، ثم تثبيت المواصفات التي سيتم التسليم على أساسها.
لهذا السبب من المفيد أن تطلب من المورد ملفاً واضحاً يربط العينة → العملية → الماكينة → الاختبار → نتيجة القبول. بهذه الطريقة لا تصبح المواصفات مجرد أرقام في quotation.
في مشاريعنا، يمكن للمشتري أيضاً مراجعة أمثلة التعاون السابقة من خلال صفحة تعاون العملاء لفهم نوع المشاريع التي تم التعامل معها وطريقة ربط المعدات بمتطلبات التصنيع.
كما أن فهم تاريخ الشركة وخبرة تصنيع المعدات يساعد المشتري على تقييم المورد خارج نطاق سعر الوحدة، ويمكن الاطلاع على معلومات Xiezhan Machinery قبل الدخول في المواصفات النهائية.
اتفق مسبقاً على شكل القطعة، نوع الـ eyelet أو terminal، مادة السلك، طريقة التغذية، نقطة التثبيت، الاختبارات المطلوبة، وما الذي يعتبر قطعة مقبولة. هذا يقلل الخلاف بين المورد والمشتري عند FAT أو عند وصول الماكينة إلى المصنع.
ماذا أفعل إذا لم أكن متأكداً من النموذج المناسب؟
في هذه الحالة لا أنصح بإرسال طلب سعر مختصر مثل «أحتاج ماكينة برشمة عناصر تسخين». هذا الوصف واسع جداً. أرسل صورة أو عينة من عنصر التسخين، أبعاد الطرف، نوع الـ eyelet أو rivet، عدد نقاط التثبيت، الإنتاج اليومي، وطريقة العمل الحالية.
بناءً على هذه المعلومات يمكن أن يكون القرار بين ماكينة يدوية مثل XZ-M705، أو تغذية شبه أوتوماتيكية مثل XZ-M800، أو نظام eyelet أكثر تنظيماً مثل XZ-M905، أو نظام يعتمد على تحديد موضع أكثر تحكماً مثل XZ-Q218، أو معدات مخصصة لتجميع heating rope مثل XZ-GJ006 وXZ-SM800.
إذا كانت لديك عينة فعلية أو مواصفات غير واضحة، فالأفضل أن تتم مناقشة العملية قبل اختيار رقم الموديل. يمكن إرسال تفاصيل المشروع مباشرة عبر صفحة التواصل مع فريق Xiezhan، بحيث يبدأ النقاش من المنتج والعملية، وليس من سعر ماكينة منفصل عن احتياجات المصنع.
الأسئلة الشائعة حول أتمتة برشمة عناصر التسخين
هل ماكينة eyelet riveting مناسبة لكل عناصر التسخين؟
لا. يجب أولاً معرفة شكل الطرف، نوع الـ eyelet، مادة السلك، موضع التثبيت، والقاعدة المستخدمة. لأن اختلاف بنية الوصلة يغير طريقة التغذية والتموضع والضغط المطلوبة.
هل XZ-M705 أقل جودة لأنه يعمل بالتغذية اليدوية؟
ليس بالضرورة. إذا كان الإنتاج متغيراً أو الكمية محدودة، فقد تكون المرونة أهم من التغذية الأوتوماتيكية. المشكلة ليست يدوية مقابل أوتوماتيكية، بل هل طريقة التغذية الحالية تحقق التكرار المطلوب.
متى أختار XZ-M800 أو XZ-M905؟
كلاهما يدخل في سيناريوهات eyelet riveting مع تغذية أكثر انتظاماً من M705، لكن بنية التغذية مختلفة. لذلك يجب الاختيار وفق شكل الـ eyelet وطريقة دخوله إلى منطقة العمل، وليس بناءً على رقم الموديل فقط.
هل XZ-Q218 هو نفس ماكينة eyelet العادية؟
ليس من الأفضل اعتباره بديلاً مباشراً لكل ماكينات eyelet. XZ-Q218 يستخدم بنية تحكم بمحاور X وY1 وY2 مع servo motors، ولذلك يصبح أكثر ارتباطاً بالتطبيقات التي يكون فيها تحديد موضع نقطة التثبيت جزءاً مهماً من العملية.
الخلاصة: متى يكون قرار الأتمتة منطقياً؟
القرار لا يبدأ من سعر الماكينة ولا من أعلى سرعة معلنة. إذا كان المنتج ثابتاً، والـ eyelet أو terminal يتكرر، وعدد القطع كبير، وأصبح تدخل العامل سبباً في اختلاف الموضع أو الضغط أو معدل إعادة العمل، فإن الأتمتة تصبح منطقية؛ لأن نقل التغذية والتموضع والضغط المتكرر إلى آلية ميكانيكية أكثر ثباتاً يقلل مصادر التباين، والنتيجة هي عملية يمكن مراقبتها وتكرارها على حجم إنتاج أكبر.
أما إذا كان المنتج يتغير باستمرار والكميات محدودة، فقد تكون الماكينة اليدوية أو شبه الأوتوماتيكية أكثر ملاءمة؛ لأن مرونة التغيير قد تعوض أي مكسب نظري من التغذية الأوتوماتيكية.
وهنا تحديداً يجب أن تكون المحادثة مع مورد المعدات محادثة هندسية: ما الذي يتم تثبيته؟ كيف يتم تحديد موضعه؟ كيف يدخل الـ eyelet؟ كيف تتكرر القوة؟ ماذا يحدث إذا تغير السلك؟ وكيف سيتم قبول العينة؟ عندما تكون هذه الأسئلة واضحة، يصبح اختيار ماكينة برشمة عناصر التسخين قراراً مبنياً على العملية الفعلية، وليس مجرد مقارنة بين أسماء موديلات.