ماكينات تصنيع وتجميع حبال التسخين للمصانع
هل يحتاج المصنع إلى ماكينة واحدة أم إلى مسار تصنيع كامل؟
إذا كان المصنع ينتج حبل تسخين بكميات تجارية، فلا أنصح بأن يبدأ اختيار المعدات من سؤال «أي ماكينة أسرع؟». ابدأ بتقسيم المنتج إلى أربع حركات: winding → looping → copper wire riveting → end processing. السبب أن كل مرحلة تغير شكل السلك أو موضعه بطريقة مختلفة؛ والماكينة التي تحقق نتيجة ممتازة في لف سلك معين ليست بالضرورة مناسبة لتشكيل الحلقة أو تثبيت السلك النحاسي. لذلك يكون الاختيار الصحيح عادةً عبارة عن بناء مسار متوافق، وليس شراء ماكينة واحدة تحمل اسم heating rope ثم محاولة جعلها تؤدي كل شيء.
لا أسأل أولاً عن الإنتاجية بالساعة. أسأل: ما الذي يجب أن يبقى ثابتاً في المنتج النهائي؟ إذا كان ثبات كثافة اللف مهماً، نبدأ من winding. إذا كان شكل الحلقة وطول التراكب حرجين، ننتقل إلى looping. وإذا كانت نقطة التوصيل هي مصدر الرفض، يصبح copper wire riveting هو موضع الاستثمار.
لماذا يبدأ تصنيع حبل التسخين من اللف وليس من البرشمة؟
في كثير من المصانع، تبدو البرشمة هي العملية الأكثر وضوحاً لأنها آخر نقطة يمكن رؤيتها بسهولة، لكن خصائص الحبل تبدأ قبل ذلك بكثير.
عند winding، يتم التحكم في علاقة السلك بمسار اللف وبنية الحبل. إذا كان الشد أو pitch أو سرعة السحب غير مناسب، فإن الحبل الخارج من الماكينة يحمل اختلافاً في البنية. وعندما يصل هذا الجزء إلى looping أو end processing، فإن الماكينة اللاحقة لا تستطيع دائماً «إصلاح» مشكلة بدأت في اللف.
هذا هو السبب في أنني لا أنصح المشتري بالنظر إلى معدات التجميع بمعزل عن ماكينة اللف. إذا كان المشروع يحتاج إلى تطوير خط كامل، فمن الأفضل مراجعة فئة ماكينات اللف والتشكيل مع مراحل التجميع منذ البداية، حتى لا تكون قدرة مرحلة أعلى بكثير من قدرة المرحلة السابقة.
ما الفرق الحقيقي بين XZ-C601P وXZ-C631P؟
هذه نقطة أصر عليها في أي مقارنة شراء: لا ينبغي اعتبار XZ-C601P وXZ-C631P ماكينة واحدة بأسماء مختلفة.
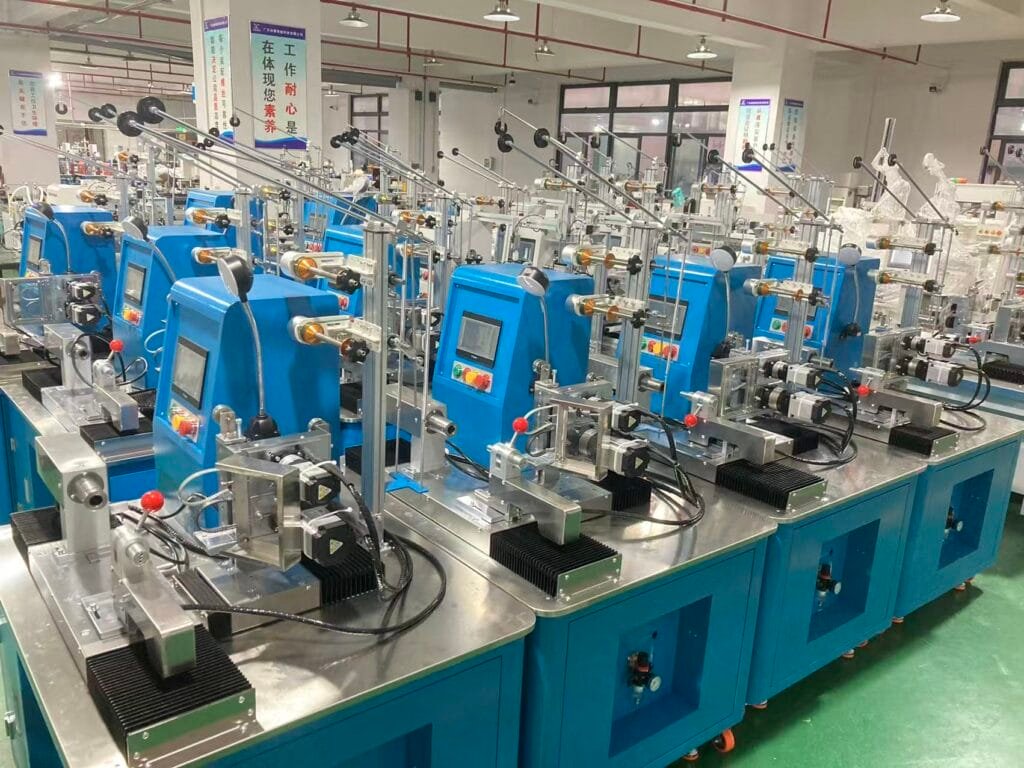
XZ-C601P مخصص لـ Reduced-Pressure Heating Rope Winding. أي أن بنية اللف تعتمد على التحكم في وضع السلك ضمن حبل التسخين بطريقة reduced/divided pressure. هذا النوع من العملية مناسب عندما تكون العلاقة بين السلك والبنية المحيطة بالحبل جزءاً أساسياً من المنتج.
أما XZ-C631P فهو Fiber Rope Heating Rope Winding Machine. هنا يدخل fiber rope كجزء من بنية العملية، وبالتالي فإن طريقة سحب السلك وتوزيعه بالنسبة إلى الحبل الليفي تختلف عن سيناريو C601P.
السبب في ضرورة الفصل بينهما ميكانيكي: المادة التي يلتف حولها أو معها السلك تؤثر في الشد، الاحتكاك، pitch، وطريقة سحب المكونات. لذلك لا يكفي أن يكون قطر سلك التسخين ضمن نطاق الماكينتين؛ يجب أن تكون بنية الحبل نفسها متوافقة مع طريقة اللف.
| النموذج | المسار الأساسي | العنصر الحرج | ما الذي يجب فحصه؟ | منطق الاختيار |
|---|---|---|---|---|
| XZ-C601P | Reduced-pressure heating rope winding | طريقة توزيع وضغط اللف | شد السلك وpitch وبنية الحبل | اختيار حسب بنية heating rope |
| XZ-C631P | Fiber rope heating rope winding | تفاعل السلك مع fiber rope | التغذية والشد والـpitch | اختيار حسب المادة والبنية |
| XZ-C650P | Double-station heating rope winding | تكرار العمل بين محطتين | تزامن المحطتين وتغذية السلك | اختيار عند الحاجة إلى double station |
| XZ-CG100P | Copper wire winding | تشكيل copper wire | مواصفات السلك والـcore | عملية مختلفة عن heating rope winding |
لاحظ أن C650P أيضاً ليس مجرد نسخة أسرع من C601P أو C631P. وجود double station يغير منطق الإنتاج؛ فالمشتري هنا يشتري قدرة على تشغيل محطتين ضمن بنية واحدة، وليس فقط سرعة دوران أعلى.
متى يدخل XZ-CG100P في خط تصنيع حبل التسخين؟
XZ-CG100P يجب أن يُفهم على أنه ماكينة copper wire winding for electric heating core production، وليس ماكينة heating rope winding عامة.
الفرق مهم لأن electric heating core قد يحتاج إلى تشكيل copper wire بطريقة تسبق عملية التجميع أو تكون جزءاً من منتج مختلف. إذا تم وضع C601P أو C631P في هذا التطبيق لمجرد أن كليهما «يلف السلك»، فإن المشتري يتجاهل وظيفة الماكينة داخل العملية.
في المشاريع الصناعية، أنا أستخدم قاعدة بسيطة: لا تقارن آليتين لأنهما تقومان بنفس الحركة الظاهرية؛ قارن المادة التي تدخل، والهندسة التي تخرج. قد تكون الحركة في الحالتين winding، لكن نتيجة كل عملية مختلفة.
أين تبدأ مرحلة looping في خط الإنتاج؟
بعد الحصول على بنية heating rope المناسبة، تأتي مرحلة تشكيل الطرف أو الحلقة حسب تصميم المنتج. هنا لا يعود السؤال عن طريقة توزيع السلك على طول الحبل، وإنما عن هندسة الجزء النهائي.
السبب أن الحلقة تحدد شكلاً هندسياً محدداً يجب أن يتكرر. إذا تغير قطر الحلقة أو طول التراكب أو موضع بداية التشكيل، فقد يختلف طول المنتج النهائي حتى لو كانت عملية winding نفسها مستقرة.
ولهذا يجب ألا تُقاس جودة looping بسرعة الماكينة وحدها. يجب النظر إلى العلاقة بين سرعة الحركة، قطر الحلقة، طول التراكب، وثبات موضع بداية التشكيل.
متى يكون XZ-Q113 هو الحل المناسب؟
XZ-Q113 هو Single Head Looping Folding Machine. لذلك فإن وظيفته الأساسية تقع في مرحلة looping/folding، وليس في بناء heating rope من الصفر.
إذا كان المصنع يملك بالفعل عملية winding مستقرة ويحتاج إلى تحويل جزء معين من السلك أو الحبل إلى شكل loop متكرر، فإن فصل looping في محطة مستقلة قد يكون أكثر منطقية من إجبار ماكينة winding على أداء عملية لا صُممت لها.
الميزة العملية لهذا الفصل هي أن المهندس يستطيع ضبط مرحلة التشكيل دون تغيير معايير اللف الأساسية. السبب أن winding وlooping لهما متغيرات مختلفة؛ فصل التحكم بينهما يمكن أن يجعل تحديد سبب العيب أسهل.
إذا كان شكل الحلقة غير ثابت، لا تبدأ بتغيير سرعة winding مباشرة. افحص أولاً ما إذا كان طول الحبل الداخل إلى محطة looping ثابتاً، وما إذا كانت نقطة الإمساك والتشكيل تتكرر. تغيير إعداد مرحلة سابقة لإصلاح عيب في مرحلة لاحقة قد يخلق مشكلة جديدة في المنتج.
متى يصبح XZ-SM800 أكثر من مجرد ماكينة برشمة؟
XZ-SM800 مهم في هذا الخط لأنه يجمع بين heating rope copper wire riveting وlooping. وهذا يعني أن الماكينة تقع في منطقة التقاء مرحلتين: تثبيت السلك النحاسي وتشكيل الحلقة.
بحسب المواصفات التي يعتمد عليها المصنع، تصل سرعة المحرك إلى 500 rpm، ويبلغ looping aperture 2.6 mm، بينما يتراوح lap length بين 12 و70 mm. هذه الأرقام لا ينبغي قراءتها كأرقام سرعة فقط؛ بل كحدود مرتبطة بهندسة الحلقة نفسها.
إذا كان المصنع يحتاج إلى إنتاج heating rope بحيث تأتي عملية riveting والـlooping متتابعة ومترابطة، فإن دمجهما يقلل الحاجة إلى نقل الجزء بين محطتين. السبب أن كل إعادة تثبيت للقطعة تعني إعادة تحديد مرجع ميكانيكي. والنتيجة المحتملة هي تقليل بعض مصادر التباين في الإنتاج المتكرر.
هل XZ-SM800 يغني عن XZ-Q113 دائماً؟
لا. هنا يجب التمييز بين آلة تجمع وظيفتين في تطبيق محدد وبين آلة متخصصة في looping/folding.
إذا كان المصنع يحتاج إلى looping كعملية مستقلة على منتجات متعددة، فقد تكون ماكينة مخصصة لهذه العملية أكثر مرونة. أما إذا كان المنتج heating rope نفسه يحتاج إلى copper wire riveting ثم looping ضمن نفس المسار، فقد تكون بنية XZ-SM800 أكثر توافقاً مع العملية.
السبب أن قرار الدمج يعتمد على استقرار المنتج. عندما يكون المنتج ثابتاً، يمكن أن تستفيد من دمج العمليات. عندما تتغير المنتجات كثيراً، قد تصبح المرونة بين المحطات أكثر قيمة.
| مرحلة العمل | المشكلة الرئيسية | الموديل الأقرب | المتغير الذي يجب ضبطه | النتيجة المطلوبة |
|---|---|---|---|---|
| Heating rope winding | توزيع السلك وبنية الحبل | C601P / C631P / C650P | الشد والـpitch وطريقة اللف | بنية مستقرة |
| Copper wire winding | تشكيل core | XZ-CG100P | حركة السلك حول الـcore | Core مطابق |
| Looping / folding | الشكل الهندسي للطرف | XZ-Q113 | نقطة التشكيل ومسار الحلقة | شكل متكرر |
| Riveting + looping | تتابع عمليتين | XZ-SM800 | الرِبط والحلقة معاً | تدفق موحد |
لماذا لا أعتبر C650P مجرد نسخة من C601P وC631P؟
لأن double station يغير طريقة حساب الإنتاج. في C601P وC631P، النقطة الأساسية هي نوع عملية اللف وبنية الحبل. أما C650P فيضيف منطق تشغيل محطتين ضمن تصميم واحد.
إذا كان المصنع يحتاج إلى معالجة متوازية أو رفع القدرة دون تغيير طبيعة المنتج، فقد تكون المحطة المزدوجة ذات قيمة. السبب أن تقسيم العمل بين محطتين يمكن أن يرفع الاستفادة من وقت الدورة، بشرط أن يكون تدفق المواد والتغذية متوافقاً مع ذلك.
لكنني لا أنصح بشراء double station لمجرد أن رقم الإنتاج المتوقع كبير. إذا كانت العملية السابقة لا تستطيع تغذية الماكينة باستمرار، أو كانت المرحلة اللاحقة أبطأ بكثير، فإن الطاقة الإضافية لن تتحول إلى إنتاج قابل للبيع.
إحصاء صناعي يوضح اتجاه المصانع
وفق بيانات International Federation of Robotics، بلغ متوسط كثافة الروبوتات الصناعية في التصنيع العالمي 177 روبوتاً لكل 10,000 موظف تصنيع في 2024، مقارنة بـ163 في 2023. كما ارتفع المخزون التشغيلي العالمي للروبوتات الصناعية إلى نحو 4.66 مليون وحدة. الرقم لا يعني أن كل مصنع heating rope يحتاج إلى روبوتات، لكنه يعكس اتجاهاً واضحاً نحو نقل العمليات المتكررة من الاعتماد الكامل على الحركة اليدوية إلى عمليات أكثر قابلية للتكرار والقياس.
ومن وجهة نظري، الدرس الأهم للمصانع المتوسطة ليس «اشترِ المزيد من الأتمتة»، وإنما «أتمت العملية التي تكرر نفس الحركة مئات أو آلاف المرات، وتسبب لك أكبر تباين». هذه نقطة مختلفة تماماً.