Panduan Memilih Mesin Winding Elemen Pemanas untuk Pabrik di Indonesia
Memilih mesin winding yang tepat untuk pabrik elemen pemanas di Indonesia bukan sekadar membandingkan harga, kecepatan putar, atau tingkat otomatisasi. Keputusan pertama justru harus dimulai dari bentuk produk yang akan dibuat: kumparan kawat resistansi, kawat pemanas pada lembaran mika, atau kawat pemanas pada tali serat. Setiap struktur membutuhkan mekanisme pembentukan dan pengaturan kawat yang berbeda. Jika mesin dipilih berdasarkan kapasitas yang terlihat menarik tetapi tidak sesuai dengan geometri produk, masalah biasanya muncul saat penyetelan, pemeriksaan dimensi, dan produksi berulang.
1. Produk seperti apa yang akan diproduksi oleh pabrik Anda?
Mulailah dari gambar teknik produk jadi, bukan dari nama mesin yang ditemukan di katalog. Dua elemen pemanas dapat menggunakan kawat resistansi yang sama, tetapi memiliki bentuk akhir, media penyangga, jarak antarlilitan, dan kebutuhan proses lanjutan yang berbeda. Perbedaan tersebut menentukan apakah pabrik membutuhkan mesin pembentuk kumparan pegas, mesin winding pada lembaran mika, atau mesin winding untuk tali pemanas.
Untuk elemen pemanas berbentuk pegas, faktor penting mencakup diameter kawat, diameter mandrel, panjang pembentukan, pitch, serta panjang kawat yang tersisa pada kedua ujung. Untuk produk berbasis mika, ukuran lembaran dan posisi lintasan kawat menjadi pertimbangan utama. Sementara itu, pada tali pemanas, struktur tali, rentang diameter kawat, dan jarak lilitan perlu diperiksa bersama.
ADVICE 1 — Siapkan sampel sebelum meminta penawaran
Kirimkan gambar teknik, foto produk, spesifikasi kawat, toleransi dimensi, dan sampel bahan jika tersedia. Data ini membantu pemasok mengevaluasi prinsip pembentukan yang sesuai sebelum merekomendasikan model. Dengan begitu, diskusi tidak berhenti pada perbandingan harga mesin yang sebenarnya memiliki fungsi berbeda.
2. Bagaimana cara mencocokkan jenis produk dengan mekanisme winding?
Nama mesin sering terdengar serupa, tetapi kesamaan istilah tidak berarti kesamaan fungsi. Mesin untuk membentuk pegas kawat resistansi tidak otomatis cocok untuk menempatkan kawat pada lembaran mika. Begitu pula, mesin winding tali pemanas memiliki kebutuhan proses yang berbeda dari mesin pembentuk pegas konvensional.
| Struktur produk | Jenis mesin | Parameter utama | Model yang relevan | Hal yang perlu diverifikasi |
|---|---|---|---|---|
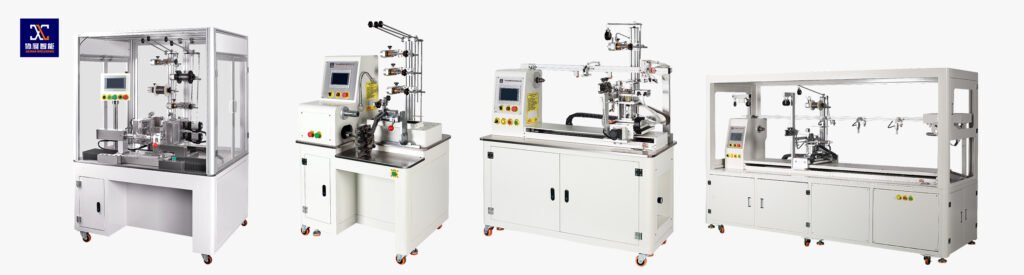
| Kumparan pegas kawat resistansi | Mesin winding pegas CNC | Diameter kawat, mandrel, pitch, panjang lilitan | XZ-T2201, XZ-T2112A | Geometri akhir, panjang ujung kawat, pengulangan dimensi |
| Kawat pemanas pada lembaran mika | Mesin winding elemen pemanas berbasis mika | Ukuran mika, diameter kawat, jalur dan jumlah segmen | XZ-C1040P | Posisi kawat, kondisi lembaran, kesesuaian lintasan |
| Kawat pemanas pada tali serat | Mesin winding tali pemanas | Jenis tali, diameter kawat, pitch | XZ-C601P, XZ-C631P | Kesesuaian struktur tali dan rentang kawat |
| Tali pemanas dengan kebutuhan dua stasiun | Mesin winding tali pemanas dua stasiun | Diameter kawat dan urutan kerja | XZ-C650P | Waktu siklus aktual dan kebutuhan operator |
Tabel ini merupakan penyaringan awal, bukan pengganti uji sampel. Model yang tercantum memiliki fungsi khusus; kesesuaian akhirnya tetap bergantung pada spesifikasi produk, material, dan hasil pengujian aktual. Sebelum menetapkan konfigurasi, periksa rentang teknis setiap model pada katalog mesin winding Xiezhan.
3. Mengapa diameter kawat dan pitch harus diperiksa bersama?
Diameter kawat tidak boleh dinilai secara terpisah dari pitch, diameter kumparan, dan material penyangga. Kawat yang lebih tipis dapat lebih mudah berubah bentuk akibat tegangan penarikan, sedangkan kawat yang lebih tebal memerlukan kondisi pembentukan yang sesuai agar bentuk akhir tidak menyimpang. Jika pitch terlalu rapat atau terlalu renggang, produk dapat gagal memenuhi gambar teknik meskipun mesin berjalan pada kecepatan yang ditetapkan.
Dalam sistem winding CNC, motor servo membantu mengendalikan gerakan sumbu, sedangkan sistem pengumpan kawat mengatur pergerakan material. Namun, hasil akhirnya tetap dipengaruhi oleh kualitas kawat, kondisi mandrel, metode penjepitan, kekakuan mekanis, dan pengaturan proses. Servo bukan jaminan otomatis bahwa semua produk akan memenuhi toleransi.
Karena itu, minta pemasok menunjukkan hasil pembentukan menggunakan bahan dan geometri yang mendekati kondisi produksi Anda. Periksa diameter luar, pitch, panjang total, bentuk ujung kawat, dan konsistensi beberapa sampel berurutan. Jika produk akan dirakit ke komponen lain, lakukan juga pemeriksaan kecocokan dengan komponen pasangannya.
INSIGHT — Kecepatan tinggi bukan ukuran tunggal produktivitas
Mesin dengan rpm maksimum lebih tinggi belum tentu menghasilkan lebih banyak produk yang lolos inspeksi. Jika operator harus sering memperbaiki pitch, mengganti material, atau mengulang penyetelan, waktu produktif akan berkurang. Bandingkan jumlah produk yang memenuhi spesifikasi per jam, bukan hanya kecepatan poros.
4. Model mana yang layak dievaluasi untuk kebutuhan produksi tertentu?
Pemilihan model sebaiknya mengikuti bentuk produk dan parameter teknis yang benar-benar dibutuhkan. Berikut beberapa contoh dari katalog Xiezhan yang dapat menjadi titik awal diskusi teknis.
XZ-T2201 untuk pembentukan pegas dengan gerakan multi-sumbu
XZ-T2201 merupakan mesin winding kawat pemanas pegas CNC lima sumbu dengan penggerak kepala ganda. Spesifikasi yang dipublikasikan mencakup diameter kawat pemanas 0,1–1,3 mm, diameter inti 1–12 mm, langkah winding 0–2.000 mm, dan kecepatan poros 10–3.000 rpm. Mesin menggunakan penggerak servo pada beberapa sumbu.
Konfigurasi multi-sumbu patut dievaluasi ketika bentuk pegas, gerakan pengumpan, dan panjang pembentukan perlu disinkronkan. Namun, rentang angka tersebut tidak berarti setiap kombinasi diameter, pitch, dan kecepatan dapat dijalankan secara bersamaan pada kondisi maksimum. Mintalah demonstrasi menggunakan produk aktual.
XZ-T2112A untuk produksi pegas dengan parameter yang dapat diatur
XZ-T2112A memiliki rentang diameter kawat 0,1–1,0 mm, diameter mandrel 2–6 mm, langkah winding 0–1.000 mm, serta kecepatan poros 100–3.000 rpm. Katalog juga menyebutkan pengaturan panjang ujung kawat dan nilai resistansi total melalui CNC.
Fitur tersebut relevan ketika pabrik memproduksi spesifikasi pegas berulang dan perlu mengurangi ketergantungan pada penyetelan manual. Meski demikian, kemampuan pengaturan resistansi harus diverifikasi dalam konteks proses dan konfigurasi yang ditawarkan; jangan menganggapnya sebagai pengganti pengujian listrik akhir.
XZ-C1040P untuk winding kawat pada lembaran mika
XZ-C1040P dirancang untuk winding kawat pemanas pada lembaran mika. Spesifikasi publiknya mencakup diameter kawat yang disarankan 0,1–0,5 mm, ukuran mika dengan ketebalan 0,3–2,0 mm, lebar 10–50 mm, panjang 100–1.500 mm, serta mode winding satu kanal atau beberapa kanal hingga 10 segmen.
Model ini perlu dipertimbangkan ketika produk akhir menggunakan lembaran mika sebagai media penyangga kawat. Sebelum pembelian, pastikan ukuran mika aktual, jalur kawat, dan susunan segmen sesuai dengan kebutuhan produk. Batas ukuran yang tercantum harus dibaca sebagai rentang teknis, bukan jaminan bahwa semua konfigurasi akan menghasilkan kualitas yang sama.
XZ-C601P dan XZ-C631P untuk struktur tali pemanas yang berbeda
XZ-C601P ditujukan untuk winding tali pemanas dengan tekanan tereduksi, sedangkan XZ-C631P ditujukan untuk winding tali pemanas berbasis serat. Keduanya bukan model yang boleh dipertukarkan hanya karena sama-sama memproses kawat pemanas pada tali.
XZ-C601P memiliki rentang diameter kawat yang disarankan 0,03–0,4 mm, kecepatan winding 100–4.000 rpm, dan pitch 0–8 mm. XZ-C631P memiliki rentang diameter kawat 0,02–0,3 mm, kecepatan 100–3.000 rpm, dan pitch 0,1–8 mm. Perbedaan struktur material dan rentang kerja perlu menjadi dasar pengujian, bukan sekadar perbandingan kecepatan maksimum.
XZ-C650P ketika proses membutuhkan dua stasiun
XZ-C650P merupakan mesin winding tali pemanas dua stasiun dengan kecepatan winding yang dipublikasikan sebesar 100–3.000 rpm. Katalog menyebutkan diameter kawat pemanas 0,03–4 mm. Karena rentang ini sangat luas, pembeli sebaiknya meminta konfirmasi tertulis mengenai material, konfigurasi, dan kondisi proses yang benar-benar dapat diterapkan pada produk mereka.
Keberadaan dua stasiun saja tidak cukup untuk menyimpulkan kapasitas produksi akan menjadi dua kali lipat. Hasil aktual bergantung pada urutan kerja, waktu penanganan, pergantian material, dan apakah kedua stasiun dapat bekerja sesuai siklus yang direncanakan.
5. Bagaimana menghitung kapasitas produksi yang benar-benar dibutuhkan?
Target produksi bulanan harus diterjemahkan menjadi kebutuhan output per shift dan per jam sebelum menentukan tingkat otomatisasi. Jika perhitungan hanya menggunakan kecepatan poros maksimum, hasilnya akan terlalu optimistis karena mesin tetap membutuhkan waktu untuk pengumpanan, pemotongan kawat, pemeriksaan, pergantian produk, dan penanganan material.
Gunakan rumus sederhana berikut untuk membuat perkiraan awal:
Rumus perencanaan kapasitas
Output baik per jam = jumlah produk yang diproses ÷ waktu produksi aktual dalam jam
Kebutuhan output per jam = target produk baik per bulan ÷ total jam produksi efektif per bulan
Misalnya, pabrik menargetkan 40.000 unit per bulan dengan 22 hari kerja dan satu shift delapan jam. Jika seluruh 176 jam tersedia untuk produksi, kebutuhan rata-ratanya sekitar 227 unit baik per jam. Namun, apabila hanya 80% waktu shift tersedia untuk menjalankan proses winding, waktu efektif menjadi 140,8 jam dan kebutuhan meningkat menjadi sekitar 284 unit baik per jam.
Angka 80% di atas hanyalah asumsi perencanaan, bukan data kinerja universal atau jaminan kapasitas mesin. Pabrik harus menggantinya dengan hasil pengukuran aktual yang memperhitungkan pergantian produk, gangguan proses, inspeksi, dan penolakan produk.
Perhitungan ini juga belum membuktikan bahwa sebuah model mampu mencapai target. Jika waktu siklus aktual belum diketahui, lakukan uji produksi dengan bahan dan spesifikasi yang mewakili pesanan rutin. Catat jumlah produk yang lolos pemeriksaan, bukan hanya jumlah yang berhasil dibentuk.
| Komponen perhitungan | Contoh asumsi | Dampak pada keputusan | Cara verifikasi | Risiko jika diabaikan |
|---|---|---|---|---|
| Target bulanan | 40.000 unit | Menentukan kebutuhan output | Data pesanan dan rencana penjualan | Mesin terlalu kecil atau terlalu besar |
| Hari dan jam kerja | 22 hari × 8 jam | Menentukan waktu produksi tersedia | Jadwal shift aktual | Target output tidak realistis |
| Waktu efektif | 80% sebagai asumsi | Menaikkan kebutuhan output per jam | Log produksi dan downtime | Kekurangan kapasitas saat pesanan naik |
| Produk lolos inspeksi | Diukur saat uji produksi | Menunjukkan output yang dapat dijual | Catatan hasil inspeksi | Biaya cacat dan pengerjaan ulang meningkat |
6. Apakah mesin otomatis selalu lebih ekonomis daripada mesin semiotomatis?
Tidak selalu. Otomatisasi lebih bermanfaat ketika pekerjaan yang berulang dapat dikendalikan secara konsisten dan volume produksi cukup untuk menutup biaya investasi. Sebaliknya, jika pabrik sering mengganti bentuk produk, memproduksi lot kecil, atau masih mengembangkan desain, mesin yang lebih otomatis belum tentu menghasilkan penghematan total terbaik.
Bandingkan dua skenario berdasarkan biaya per unit yang memenuhi spesifikasi. Masukkan harga mesin, waktu penyetelan, jumlah operator, pemakaian kawat, produk cacat, perawatan, dan waktu henti. Mesin dengan harga beli lebih rendah dapat menjadi lebih mahal dalam jangka panjang jika variasi proses membuat operator terus melakukan koreksi.
Kartu A — Produksi dengan variasi tinggi
Prioritaskan kemudahan penyetelan, pergantian produk, akses operator, dan kemampuan mempertahankan kualitas untuk beberapa spesifikasi. Mesin semiotomatis dapat menjadi pilihan yang masuk akal jika penghematan waktu dari otomatisasi penuh belum cukup besar.
Kartu B — Produksi berulang dalam volume tinggi
Prioritaskan pengulangan parameter, kestabilan proses, pengurangan intervensi manual, dan kemampuan merekam hasil produksi. Otomatisasi menjadi lebih menarik jika pengujian menunjukkan penghematan waktu dan penurunan cacat yang cukup untuk membenarkan investasi.
Untuk perbandingan yang adil, hitung biaya produksi pada periode yang sama dan gunakan target mutu yang sama. Jangan membandingkan output kotor dari satu mesin dengan output produk baik dari mesin lain.
7. Data industri apa yang relevan bagi rencana investasi di Indonesia?
Keputusan pembelian mesin perlu mempertimbangkan kondisi pasar, tetapi data makro tidak boleh digunakan sebagai pengganti proyeksi permintaan produk. Badan Pusat Statistik Indonesia menerbitkan publikasi Statistics of Indonesia Manufacturing Industry 2024 pada 30 September 2026. Publikasi tersebut mencakup industri manufaktur menengah dan besar, antara lain jumlah perusahaan, tenaga kerja, pengeluaran tenaga kerja, penggunaan listrik dan bahan bakar, biaya input, nilai output, serta pembelian barang modal tetap.
Data tersebut berguna untuk memahami struktur biaya dan kegiatan investasi manufaktur. Namun, publikasi itu sendiri tidak membuktikan berapa banyak mesin winding elemen pemanas yang dibutuhkan pasar Indonesia. Untuk menyusun proyeksi pembelian, gabungkan data industri dengan jumlah pesanan aktual, jenis produk pelanggan, kapasitas lini yang tersedia, dan perkiraan permintaan per model.
Baca publikasi statistik industri manufaktur BPS Indonesia sebagai salah satu sumber untuk menilai kondisi industri dan biaya operasional. Data makro membantu membentuk konteks investasi; keputusan model tetap harus didasarkan pada kebutuhan teknis dan ekonomi pabrik Anda.
8. Apa yang harus diuji sebelum mesin dikirim ke pabrik?
Jangan menyetujui mesin hanya karena berhasil menghasilkan satu sampel yang terlihat baik. Satu sampel membuktikan bahwa proses mungkin dilakukan, tetapi belum membuktikan bahwa proses tersebut dapat diulang secara konsisten. Minta pemasok menjalankan beberapa siklus menggunakan bahan yang disepakati, lalu dokumentasikan hasil pengukurannya.
Untuk kumparan pegas, periksa diameter kawat, diameter kumparan, pitch, panjang, dan bentuk ujung. Untuk produk berbasis mika, periksa dimensi lembaran, posisi jalur kawat, dan konsistensi susunan segmen. Untuk tali pemanas, periksa kesesuaian struktur tali, jarak lilitan, dan kondisi material setelah proses. Pengujian listrik atau pengujian keselamatan produk akhir harus mengikuti persyaratan produk dan prosedur yang berlaku.
ADVICE 2 — Sepakati kriteria penerimaan sebelum FAT
Tentukan terlebih dahulu sampel referensi, toleransi, metode pengukuran, jumlah sampel, dan kondisi pengujian. Jika kriteria baru dibahas setelah mesin selesai dibuat, pembeli dan pemasok berisiko memiliki interpretasi yang berbeda tentang arti mesin yang sudah memenuhi persyaratan.
FAT atau Factory Acceptance Test sebaiknya mencakup pemeriksaan fungsi mesin, demonstrasi produk, perubahan parameter, kondisi penghentian dan pemulihan, serta dokumen teknis yang telah disepakati. Rekam hasilnya agar tim di Indonesia dapat membandingkan kondisi saat penerimaan dengan kinerja setelah instalasi.
9. Bagaimana menilai pemasok agar risiko pembelian lebih terkendali?
Harga dan spesifikasi bukan satu-satunya faktor. Pemasok yang mampu menjelaskan alasan pemilihan mekanisme, batas kerja mesin, kebutuhan material, dan metode verifikasi akan lebih membantu pembeli menghindari salah konfigurasi. Sebaliknya, jika rekomendasi hanya berisi kecepatan maksimum dan janji kapasitas tanpa membahas produk aktual, masih ada pertanyaan teknis yang belum terjawab.
Periksa apakah pemasok dapat menjelaskan perbedaan antarmodel, menyediakan informasi teknis yang konsisten, membahas kebutuhan khusus, dan menyepakati ruang lingkup pengujian. Tanyakan pula mengenai dokumentasi operasi, daftar suku cadang, kebutuhan utilitas, dukungan instalasi, serta prosedur komunikasi jika masalah muncul setelah pengiriman.
Untuk memahami latar belakang perusahaan dan ruang lingkup pengalamannya, Anda dapat melihat halaman tentang Guangdong Xiezhan. Untuk melihat informasi mengenai hubungan dan kerja sama pelanggan yang dipublikasikan perusahaan, kunjungi halaman kerja sama pelanggan. Gunakan informasi tersebut sebagai bagian dari pemeriksaan pemasok, kemudian konfirmasikan detail teknis dan ruang lingkup layanan untuk proyek Anda secara langsung.
ADVICE 3 — Minta jawaban tertulis untuk batas kemampuan mesin
Konfirmasikan jenis kawat, rentang diameter, bentuk produk, toleransi, kebutuhan udara tekan, tegangan dan frekuensi listrik, serta komponen yang termasuk dalam penawaran. Jawaban tertulis memudahkan tim pembelian, teknik, dan produksi menggunakan dasar keputusan yang sama.
10. Bagaimana menyiapkan pembelian mesin winding dari pemasok luar negeri?
Untuk pabrik di Indonesia yang membeli mesin dari luar negeri, persiapan teknis perlu berjalan bersama persiapan logistik. Sebelum pesanan dikonfirmasi, pastikan tegangan dan frekuensi listrik, kebutuhan udara tekan, dimensi mesin, berat, ruang pemasangan, metode pengemasan, serta dokumen pengiriman telah dibahas. Jika mesin memerlukan alat bantu atau bahan khusus saat commissioning, kebutuhan tersebut sebaiknya diketahui sebelum mesin berangkat.
Pastikan juga siapa yang bertanggung jawab atas instalasi, pelatihan operator, penerjemahan instruksi yang diperlukan, dan penanganan masalah teknis. Jangan menganggap semua layanan otomatis termasuk dalam harga mesin; mintalah daftar ruang lingkup yang jelas.
Guangdong Xiezhan berfokus pada mesin winding, peralatan pemrosesan elemen pemanas, dan peralatan terkait. Untuk setiap proyek, keputusan yang masuk akal tetap dimulai dari pencocokan produk, bahan, dan kebutuhan produksi. Tim pembelian dapat menggunakan halaman kontak Xiezhan untuk menyampaikan spesifikasi dan mendiskusikan model yang relevan.
Pertanyaan yang sering diajukan
1. Apa perbedaan mesin winding elemen pemanas dan mesin lilit kawat pemanas?
Kedua istilah dapat digunakan untuk pencarian peralatan yang berkaitan, tetapi cakupan aplikasinya harus diperiksa. Mesin winding elemen pemanas dapat merujuk pada mesin untuk beberapa struktur produk, sedangkan mesin lilit kawat pemanas sering digunakan untuk menggambarkan proses pembentukan lilitan kawat. Sebelum memilih mesin, pastikan apakah produk membutuhkan kumparan pegas, winding pada mika, atau winding pada tali pemanas.
2. Apakah satu mesin dapat digunakan untuk semua jenis elemen pemanas listrik?
Tidak dapat diasumsikan demikian. Struktur produk, bahan penyangga, diameter kawat, bentuk lilitan, dan kebutuhan proses menentukan kesesuaian mekanis. Mesin yang cocok untuk kumparan pegas belum tentu sesuai untuk winding pada mika atau tali serat. Evaluasi model berdasarkan spesifikasi dan hasil uji produk yang sebenarnya.
3. Informasi apa yang harus disiapkan sebelum meminta penawaran mesin produksi elemen pemanas listrik?
Siapkan gambar teknik atau sampel, bahan kawat, diameter kawat, dimensi produk, toleransi, target output bulanan, jumlah shift, kebutuhan otomatisasi, serta kondisi utilitas pabrik. Informasi tersebut membantu pemasok memberikan rekomendasi model dan konfigurasi yang lebih relevan, sekaligus mengurangi risiko perubahan spesifikasi setelah pesanan dikonfirmasi.
Kesimpulan: pilih mesin berdasarkan hasil produksi yang dibutuhkan
Mesin winding yang tepat bukan selalu mesin dengan kecepatan tertinggi atau tingkat otomatisasi paling tinggi. Jika struktur produk menentukan mekanisme pembentukan, maka pemilihan mesin harus dimulai dari geometri dan material; mekanisme yang sesuai membantu mengendalikan proses; dan proses yang dapat diulang memberi dasar yang lebih kuat untuk mencapai mutu serta kapasitas produksi yang direncanakan.
Bagi pabrik di Indonesia, langkah berikutnya adalah menyaring model berdasarkan produk aktual, mengonfirmasi parameter teknis, menghitung output baik per jam, dan menyepakati kriteria pengujian sebelum pengiriman. Dengan pendekatan ini, pembelian mesin menjadi keputusan produksi yang terukur, bukan sekadar perbandingan harga di atas kertas.
Contact Our Team
Similar Posts
آلات معالجة صفائح الميكا لعناصر التسخين: القطع والتشكيل والتجهيز
ByXiezhanكيف يختار المصنع معدات الميكا المناسبة لمرحلة تصنيع عنصر التسخين؟ إذا كان مصنعك ينتج عناصر تسخين تستخدم صفائح أو رولات الميكا، فلا أنصح باختيار آلة المعالجة بناءً على سرعة القطع فقط. القرار الصحيح يبدأ من شكل الميكا بعد المعالجة: هل تحتاج إلى لوح كبير مقصوص بدقة، أم قطعة صغيرة مشكلة، أم عملية كبس وتغذية مستمرة؟…
Transitioning from Manual to Semi-Automatic Winding
ByXiezhanWhy More Factories Are Moving Beyond Pure Manual Coil Winding For most factories, the transition from manual winding to semi-automatic production does not begin with automation goals. It usually begins with production pressure. Operators struggle to maintain consistency, output becomes unstable as order volume increases, and delivery delays start affecting customer relationships. At that stage,…
Step-by-Step Mica Board Processing Workflow for Heater Manufacturing
ByXiezhanHow Modern Factories Build Stable Mica Heater Production Lines For heater manufacturers, the biggest production challenge is usually not output speed alone. The real difficulty is maintaining dimensional consistency, insulation reliability, and stable assembly quality throughout the entire mica board processing workflow. A small deviation during cutting or forming can later create heating imbalance, assembly…
Why Some Machines Look Similar but Perform Differently
ByXiezhanUnderstanding Why Similar Machines Deliver Different Results Manufacturers comparing industrial equipment often face a puzzling situation: two machines appear almost identical in photos or basic specifications, yet their real production performance can be very different. For procurement managers and engineering teams, this raises an important question—what actually determines machine performance if the external structure looks…
Automatic Heater Coil Winding Machine for High-Volume Production
ByXiezhanFor high-volume production, the key question is not whether you need an automatic heater coil winding machine, but whether that machine can maintain consistent output over long production cycles. Many systems perform well in short tests but fail to sustain precision when running continuously. In large-scale heating element manufacturing, automation must go beyond speed—it must…
Winding Machine Requirements for High-Mix Production
ByXiezhanHow Manufacturers Choose Winding Equipment for High-Mix Production Environments When a factory produces dozens of coil types every week, the biggest challenge is not winding speed. It is changeover efficiency. In high-mix production, machines must switch quickly between wire sizes, coil geometries, and tension settings without causing excessive downtime or unstable product quality. This is…