كلفة العمالة أم الاستثمار في الأتمتة؟ مقارنة تكلفة تصنيع عناصر التسخين
هل العمالة الأرخص تعني فعلًا تكلفة إنتاج أقل لعناصر التسخين؟
إذا كانت تكلفة تصنيع عنصر التسخين تُحسب فقط من أجر العامل وعدد ساعات العمل، فغالبًا ستكون المقارنة مضللة. القرار الحقيقي يبدأ عندما نحسب ما يحدث حول ساعة العمل نفسها: وقت التدريب، اختلاف مستوى المشغلين، المنتجات المرفوضة، إعادة العمل، الفحص، توقف الخط، الصيانة، وساعات تشغيل المعدات مقارنة بحجم الطلب. لهذا قد تكون العمالة اليدوية مناسبة في إنتاج محدود أو متنوع، بينما تصبح الأتمتة أكثر منطقية عندما تتكرر نفس الحركة آلاف المرات وتصبح دقة التكرار أهم من مرونة العامل.
ومن واقع اختيار معدات إنتاج عناصر التسخين، أرى أن السؤال الأفضل ليس: «هل الآلة أرخص من العامل؟» بل: «أي جزء من العملية يستهلك المال بسبب عدم ثباته؟». هذه النقطة تغيّر طريقة تقييم الاستثمار بالكامل.
أين تختفي تكلفة العمالة التي لا تظهر في كشف الرواتب؟
في مصنع صغير، من السهل رؤية أجور العمال. الأصعب هو رؤية تكلفة الوقت الذي لا يتحول إلى منتج مقبول. عامل جديد يحتاج إلى تدريب. عامل متمرس قد يتوقف لتعديل السلك أو إعادة وضع القطعة. وبعد ذلك يأتي الفحص، ثم إعادة العمل على القطع التي لم تحقق الشكل أو الموضع المطلوب.
السبب أن العمليات اليدوية لا تعتمد على الزمن فقط، بل على تكرار الحركة بنفس الطريقة. عندما يقوم العامل بتغذية سلك مقاومة أو تشكيله أو تثبيت طرفه مئات المرات، فإن القوة والموضع والسرعة تتغير بدرجات صغيرة من دورة إلى أخرى.
الميكانيكية هنا بسيطة: كل اختلاف صغير في الحركة ينتقل إلى المنتج التالي. وإذا كانت العملية التالية تعتمد على أبعاد العملية السابقة، فإن الانحراف لا يتوقف عند محطة واحدة، بل قد يظهر لاحقًا أثناء التجميع أو الفحص الكهربائي.
والنتيجة أن المصنع قد يدفع مقابل ساعة عمل واحدة أكثر من مرة: مرة لإنتاج القطعة، ومرة لفحصها، ومرة لإعادة تشغيلها، وأحيانًا مرة أخرى لمعالجة شكوى أو تأخير تسليم.
| عنصر التكلفة | ما الذي يحدث يدويًا؟ | الأثر المباشر | الخطر عند زيادة الطلب | ما الذي يجب قياسه؟ |
|---|---|---|---|---|
| ساعات العمل | تنفيذ الحركات المتكررة يدويًا | ارتفاع تكلفة القطعة | الحاجة إلى عمال إضافيين | دقائق العمل لكل قطعة مقبولة |
| التدريب | تعليم العامل الإعداد والحركة والفحص | انخفاض الإنتاج أثناء التعلم | صعوبة التوسع السريع | وقت الوصول إلى الإنتاج المستقر |
| الرفض | تفاوت في الشكل أو الموضع أو الاتصال | مواد وعمل ضائع | زيادة الخسارة مع حجم الإنتاج | نسبة القطع غير المطابقة |
| إعادة العمل | إعادة تشكيل أو تثبيت القطعة | ساعات إضافية دون زيادة الإنتاج | اختناق محطات الفحص | دقائق إعادة العمل لكل 100 قطعة |
| الفحص | اعتماد أكبر على الفحص البصري واليدوي | زيادة زمن الدورة | تراكم المنتجات قيد الفحص | زمن الفحص لكل قطعة |
قبل مقارنة سعر آلة واحدة مع أجر عامل واحد، سجّل لمدة أسبوع عدد القطع المقبولة، ساعات العمل الفعلية، دقائق إعادة العمل، ونسبة الرفض. إذا لم تكن هذه الأرقام موجودة، فأنت تقارن أسعارًا وليس تكاليف إنتاج.
لماذا لا يكفي خفض عدد العمال للحكم على نجاح الأتمتة؟
من الأخطاء الشائعة أن يُنظر إلى الأتمتة على أنها عملية حسابية مباشرة: عاملان أقل يساوي توفيرًا معينًا. هذا الحساب يتجاهل أن المعدات نفسها تحتاج إلى صيانة، وضبط، وقطع غيار، وطاقة، وتدخل فني عند تغيير المنتج.
السبب أن الآلة لا تلغي تكلفة الإنتاج؛ هي تنقل جزءًا منها من العمالة المباشرة إلى تكلفة رأس المال والصيانة والطاقة والهندسة. المبدأ الميكانيكي هو أن الآلة تستبدل مجموعة من الحركات البشرية المتغيرة بحركة مبرمجة أو موجهة ميكانيكيًا يمكن تكرارها ضمن شروط محددة.
والنتيجة لا تكون تلقائيًا انخفاضًا في التكلفة. إذا كان حجم الإنتاج منخفضًا، فقد لا تُستخدم القدرة الإنتاجية للمعدة بما يكفي. أما إذا كان المنتج متكررًا، وكانت الحركة اليدوية هي مصدر رئيسي للانحراف، فإن قيمة التكرار قد تتجاوز قيمة توفير الأجر وحده.
لهذا السبب، عند تقييم أتمتة إنتاج عناصر التسخين، أنظر أولًا إلى ثلاثة متغيرات: تكرار المنتج، حجم الإنتاج السنوي، ونسبة التكلفة التي يسببها عدم ثبات العملية.
متى تصبح الأتمتة منطقية قبل أن يصبح المصنع كبيرًا جدًا؟
ليس من الضروري أن تنتظر الشركة حتى تصل إلى إنتاج ضخم. أحيانًا يكون السبب الحاسم هو طبيعة المنتج نفسها. عنصر تسخين صغير يحتاج إلى موضع دقيق أو تشكيل متكرر قد يتأثر بالجودة أكثر من عنصر أكبر يسمح بهامش حركة أوسع.
خذ عملية لف سلك التسخين كمثال. إذا كان العامل يقوم بتغيير الشد أو سرعة التغذية أو موضع التشكيل بشكل مستمر، فإن الاختلاف لا يظهر بالضرورة في أول قطعة، لكنه يظهر عند مقارنة عشرات أو مئات القطع معًا.
في المعدات ذات التحكم المؤازر، يتم التعامل مع الحركة بطريقة مختلفة: محرك، تغذية، سرعة، موضع أو مسار يمكن التحكم فيه بدل الاعتماد على إحساس العامل بالحركة. لذلك تكون قيمة المعدات أعلى عندما تكون هندسة الملف أو الحبل الحراري مرتبطة مباشرة بأداء المنتج النهائي.
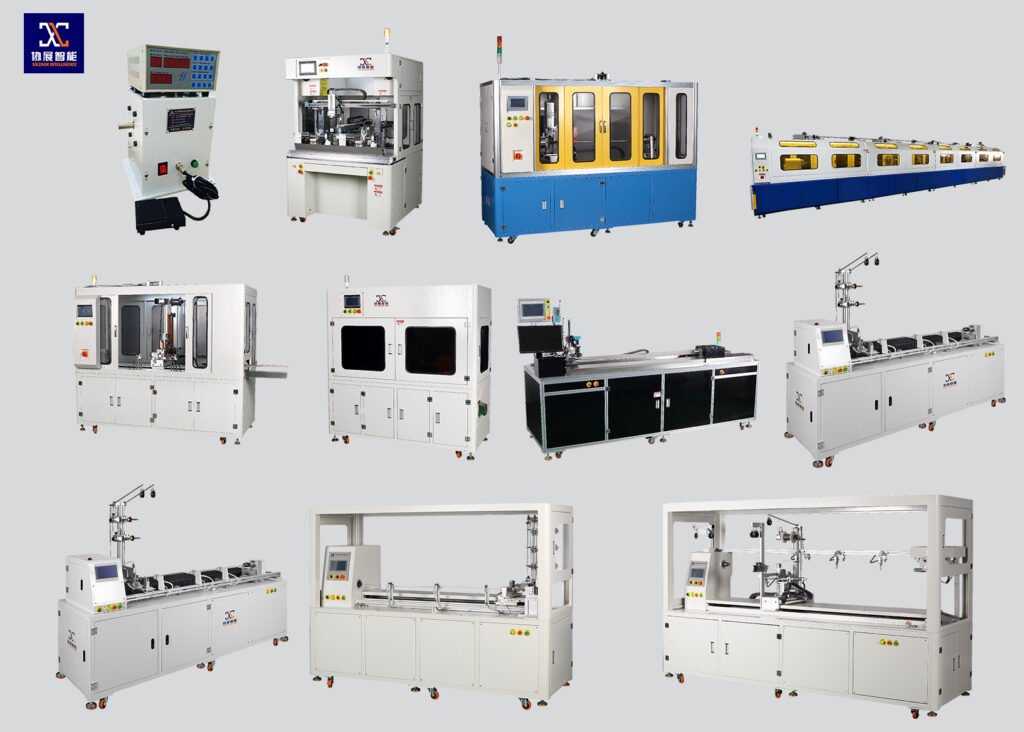
ولهذا تضم فئة معدات لف أسلاك وعناصر التسخين لدى Xiezhan نماذج مختلفة حسب طبيعة المادة وشكل المنتج، بدل التعامل مع كل عمليات اللف باعتبارها عملية واحدة. وهذا فرق مهم عند الشراء، لأن آلة مناسبة لسلك أو بنية معينة قد تكون غير مناسبة تمامًا لمنتج آخر.
المعيار العملي إذن ليس «كم دورة في الدقيقة؟» فقط، وإنما: هل يمكن لهذه البنية الميكانيكية أن تحافظ على شكل المنتج نفسه طوال فترة التشغيل التي يحتاجها المصنع؟
كيف نعرف أن المشكلة في العمالة أم في تصميم العملية نفسها؟
قبل شراء أي معدة، هناك اختبار بسيط أستخدمه مع فرق المشتريات والهندسة: إذا أعطينا نفس العامل نفس المنتج طوال اليوم، هل تتغير النتيجة بين بداية الوردية ونهايتها؟ وإذا تغير العامل، هل تتغير النتيجة أكثر؟
إذا كانت الإجابة نعم، فالمشكلة ليست بالضرورة «ضعف العامل». غالبًا العملية نفسها تعتمد على مهارة يصعب تثبيتها. وهذا فرق مهم جدًا عند حساب تكلفة تصنيع عناصر التسخين.
السبب أن المهارة البشرية تعمل بشكل ممتاز عندما تكون المرونة مطلوبة، لكنها تصبح نقطة ضعف عندما يكون المطلوب تكرار حركة ميكانيكية محددة آلاف المرات. المبدأ الميكانيكي في الأتمتة هو نقل الجزء الحساس من العملية من مهارة فردية إلى مسار حركة يمكن ضبطه وقياسه.
والنتيجة أن المصنع لا يشتري الآلة فقط لتوفير دقائق العمل؛ بل يشتري قابلية أكبر للتنبؤ بالنتيجة.
هذا يظهر بوضوح في عمليات مثل تشكيل الحلقات، لف أسلاك التسخين، تثبيت eyelet أو ربط السلك النحاسي. هذه العمليات تبدو بسيطة عندما ننظر إليها مرة واحدة، لكنها تصبح مكلفة عندما يجب تنفيذها بنفس القوة والموضع والشكل طوال وردية كاملة.
أي عمليات تستحق الأتمتة أولًا في خط إنتاج عنصر التسخين؟
أنا لا أنصح عادةً بأتمتة كل شيء دفعة واحدة. الأفضل تحديد العملية التي تجمع بين ثلاثة شروط: تكرار مرتفع، حساسية جودة مرتفعة، وتدخل بشري متكرر.
| العملية | المشكلة اليدوية المحتملة | البنية الميكانيكية المفيدة | مؤشر القرار | نوع الاستثمار |
|---|---|---|---|---|
| لف سلك التسخين | تغير الشد والمسافة وشكل الملف | تحكم في الحركة والتغذية | تفاوت متكرر بين القطع | معدات لف متخصصة |
| تشكيل الحلقات | اختلاف طول أو قطر الحلقة | حركة ميكانيكية مكررة | إعادة ضبط متكررة | آلة تشكيل أو لف |
| تثبيت العينات المعدنية | اختلاف الموضع أو الضغط | تغذية وتموضع وقوة تثبيت مضبوطة | ارتفاع الرفض أو إعادة العمل | آلة برشمة مناسبة للعملية |
| تثبيت السلك النحاسي | تفاوت قوة التثبيت | ضغط وحركة متكررة | مشاكل الاتصال أو الفحص | معدات تجميع متخصصة |
| الفحص النهائي | اعتماد كبير على الفحص البشري | اختبار منظم بعد استقرار العملية | ارتفاع وقت الفحص | تحسين العملية قبل توسيع الفحص |
هنا توجد نقطة يخطئ فيها كثير من المشترين: ليس دائمًا أعلى تكلفة عمالة هي أفضل نقطة للأتمتة. إذا كان العامل يقضي وقتًا طويلًا في عملية لا تؤثر على جودة المنتج، فقد يكون الاستثمار أقل أهمية من عملية قصيرة تسبب نسبة رفض مرتفعة.
رتّب عمليات خط الإنتاج حسب تكلفة الخطأ، وليس حسب عدد العمال. عملية مدتها 5 ثوانٍ قد تكون أهم استثماريًا من عملية مدتها 30 ثانية إذا كان الخطأ فيها يؤدي إلى رفض المنتج أو إعادة التجميع.
لماذا تختلف قيمة الأتمتة بين مجفف الشعر والسخان والمعدات المنزلية الأخرى؟
لأن عنصر التسخين ليس منتجًا مستقلًا دائمًا؛ هو جزء من منتج نهائي له متطلبات هندسية مختلفة. عنصر صغير داخل مجفف شعر قد يحتاج إلى شكل مدمج وتكرار دقيق، بينما قد يسمح عنصر سخان كهربائي بهندسة مختلفة، وقد تتطلب تطبيقات الميكروويف أو الأجهزة الكهربائية الأخرى تكوينات خاصة للمواد والعزل والتوصيلات.
السبب أن التطبيق النهائي يحدد الحرارة المطلوبة، المساحة المتاحة، شكل العازل، طريقة تثبيت السلك، وطريقة انتقال المنتج إلى مرحلة التجميع.
المبدأ الميكانيكي هو أن المعدات يجب أن تتبع هندسة المنتج، لا أن يُجبر المنتج على التكيف مع آلة تم اختيارها مسبقًا. إذا كانت بنية اللف أو التشكيل لا تناسب المادة، فقد تزيد سرعة الآلة بينما تنخفض نسبة المنتجات المقبولة.
والنتيجة أن المقارنة الصحيحة تبدأ من التطبيق النهائي ثم تعود إلى العملية ثم إلى المعدة.
مثلًا، XZ-C601P مخصص لعملية لف حبل تسخين منخفض أو مقسم الضغط، مع سرعة لف منشورة بين 100 و4000 دورة في الدقيقة ونطاق مقترح للسلك بين 0.03 و0.4 مم. أما XZ-C631P فهو مخصص لحبل التسخين الليفي، مع نطاق سلك منشور بين 0.02 و0.3 مم وسرعة تصل إلى 3000 دورة في الدقيقة. بينما XZ-C650P يعتمد على محطتي عمل ومذكور له نطاق سلك من 0.03 إلى 4 مم. هذه ليست ثلاثة مستويات سعرية لآلة واحدة؛ إنها ثلاث استجابات ميكانيكية مختلفة لثلاثة احتياجات إنتاجية مختلفة.
ولهذا السبب، لا أنصح فريق المشتريات بكتابة «نحتاج ماكينة لف أوتوماتيكية» فقط عند طلب عروض الأسعار. الأفضل إرسال نوع السلك، قطره، شكل المنتج، طول اللف، المادة العازلة، الكمية اليومية، ومتطلبات التفاوت. عندها تصبح المقارنة بين الموردين أكثر واقعية.
كيف تختلف تكلفة الأتمتة عندما يرتفع حجم الإنتاج؟
مع زيادة الإنتاج، لا ترتفع تكلفة العمالة دائمًا بشكل خطي. قد تحتاج إلى عامل إضافي، ثم محطة إضافية، ثم مشرف، ثم مساحة أكبر للفحص وإعادة العمل. لذلك فإن تكلفة الوحدة يمكن أن تتغير على شكل درجات، وليس خطًا مستقيمًا.
في المقابل، المعدات لها تكلفة ثابتة نسبيًا، لكن الاستفادة منها تعتمد على ساعات التشغيل الفعلية. إذا عملت الآلة 8 ساعات يوميًا بدل ساعتين، فإن تكلفة الاستثمار موزعة على عدد أكبر من القطع.
السبب هو اختلاف بنية التكلفة بين العمل البشري ورأس المال. المبدأ المالي-الميكانيكي هو توزيع تكلفة المعدة على الإنتاج المقبول، وليس على الإنتاج الاسمي الذي يمكن للآلة إنتاجه في الظروف المثالية.
والنتيجة أن القرار يجب أن يستخدم «الإنتاج المقبول الفعلي» بدل «السرعة القصوى» في كتالوج الآلة.
يمكن لمصنع أن يقول إنه يحتاج 10,000 قطعة يوميًا، لكن إذا كانت العملية الحالية تنتج 10,000 قطعة مع 7% رفض وإعادة عمل، فإن الطاقة الفعلية ليست 10,000 قطعة مقبولة. عندها قد يكون تحسين التكرار أهم من زيادة السرعة.
كيف تقارن بين العمالة والمعدة دون الوقوع في حسابات استرداد مبسطة؟
أفضل طريقة عملية هي بناء تكلفة دورة الإنتاج كاملة. لا تحتاج في البداية إلى نموذج مالي معقد؛ تحتاج إلى أرقام يمكن لفريق الإنتاج والمشتريات التحقق منها.
ابدأ بعدد القطع المقبولة في الساعة، ثم احسب الزمن البشري المطلوب، ثم أضف تكلفة التدريب، الفحص، إعادة العمل، الرفض، التوقف، والصيانة. بعد ذلك قارنها بتكلفة تشغيل المعدة، بما فيها الطاقة والصيانة ووقت المشغل والإعداد وتغيير المنتج.
السبب أن المقارنة بين «أجر عامل» و«سعر آلة» تضع رقمين من طبيعتين مختلفتين في مواجهة بعضهما. المبدأ الصحيح هو مقارنة تكلفة إنتاج القطعة المقبولة طوال دورة حياة العملية.
والنتيجة أن الاستثمار قد يكون منطقيًا حتى لو لم يكن عدد العمال كبيرًا، أو قد يكون غير مناسب حتى لو كان عدد العمال مرتفعًا، لأن المتغير الحاسم هو كمية الإنتاج المقبولة واستقرار العملية.
| البند | الإنتاج اليدوي | الإنتاج المؤتمت | السؤال الصحيح | قرار المشتري |
|---|---|---|---|---|
| العمالة | مرتفعة مع زيادة الساعات | أقل مباشرة مع بقاء التشغيل | كم دقيقة بشرية لكل قطعة مقبولة؟ | قارن الزمن الفعلي |
| التدريب | مرتبط بمهارة المشغل | مرتبط بإعداد وتشغيل المعدة | كم يستغرق الوصول إلى الاستقرار؟ | اختبر التشغيل الفعلي |
| الرفض | قد يرتفع مع اختلاف المشغلين | يتأثر بجودة الضبط والصيانة | كم قطعة مقبولة فعليًا؟ | احسب الإنتاج الصالح |
| التوقف | غياب العامل أو تبديل المهمة | ضبط أو صيانة أو تغيير منتج | ما سبب التوقف الأكثر تكرارًا؟ | عالج مصدر التوقف |
| الصيانة | أقل على مستوى المعدات | جزء أساسي من تكلفة الملكية | هل قطع الغيار والخدمة متاحة؟ | قيّم المورد لا الآلة فقط |
ما الذي يجب أن يطلبه المشتري من المورد قبل شراء معدات إنتاج السخانات الكهربائية؟
المورد الجيد لا ينبغي أن يبدأ معك من رقم الماكينة. يجب أن يبدأ من المنتج والعملية. اطلب منه أن يوضح كيف تتوافق الآلة مع السلك، العازل، شكل عنصر التسخين، نقطة التثبيت، حجم الإنتاج، وطريقة الفحص.
السبب أن الآلة قد تكون ممتازة من الناحية الميكانيكية لكنها غير مناسبة لعملية محددة. المبدأ هو أن الأداء النهائي ناتج عن توافق المادة والأداة والحركة والتحكم، وليس عن مواصفة منفردة.
والنتيجة أن اختبار العينة قبل الشراء يصبح أهم من مقارنة الأسعار فقط.
على سبيل المثال، XZ-Q218 يستخدم محركات مؤازرة لمحاور X وY1 وY2، ومصمم لعملية eyeleting شبه الأوتوماتيكية مع تحديد موضع مضبوط. أما XZ-SM800 فيجمع بين تثبيت السلك النحاسي وتشكيل الحلقة، مع سرعة محرك 500 دورة في الدقيقة، وطول تراكب 12–70 مم وفتحة حلقية 2.6 مم. لذلك لا يصح وضعهما في جدول واحد على أساس «أي آلة أكثر أتمتة؟»؛ السؤال الهندسي هو أي عملية تريد تثبيتها.
وبالمثل، يمكن أن يكون XZ-CG100P أكثر ملاءمة عندما تكون العملية مرتبطة بإنتاج قلب تسخين كهربائي باستخدام سلك نحاسي، إذ تعرض مواصفاته إنتاجية منشورة بين 100 و1600 قطعة في الساعة، مع قطر مقترح للخرطوم 1–2 مم وسلك نحاسي 0.5–1 مم. هنا يصبح شكل المنتج ونظام التغذية أهم من مجرد البحث عن أعلى سرعة دوران.
هذا النوع من التقييم هو ما أفضله في المشاريع الصناعية: نحدد العملية التي تريد تثبيتها، ثم نبحث عن البنية الميكانيكية المناسبة، ثم نتحقق من العينة والقدرة الإنتاجية، وبعدها فقط نناقش الاستثمار.
كيف تقلل الأتمتة تكلفة الجودة بدل أن تكون مجرد وسيلة لزيادة السرعة؟
الجودة هنا ليست قسمًا منفصلًا عن الإنتاج. إذا كان عنصر التسخين يحتاج إلى موضع ثابت للسلك، أو اتصال ميكانيكي متكرر، أو شكل محدد للحلقة، فإن اختلاف العملية يمكن أن يصل إلى مرحلة الاختبار النهائي.
السبب أن مراحل تصنيع عنصر التسخين مترابطة. إذا تغير شكل اللف، فقد تتغير طريقة التجميع. وإذا تغير موضع نقطة التثبيت، فقد تظهر مشكلة في الاتصال. وإذا حدثت إعادة عمل في محطة مبكرة، فإنها تستهلك وقت المحطة التالية أيضًا.
المبدأ الميكانيكي للأتمتة هو تثبيت الحركة الحرجة قبل أن تنتقل القطعة إلى العملية التالية.
والنتيجة أن تكلفة الفحص وإعادة العمل يمكن أن تنخفض حتى إذا لم تتغير سرعة الآلة بشكل كبير.
ولهذا فإن بعض المصانع تبدأ بعملية واحدة فقط. قد يكون الهدف تثبيت اللف، أو تقليل تفاوت الحلقات، أو ضبط عملية البرشمة. وبعد استقرار هذه المرحلة يمكن إضافة محطة أخرى. هذه الطريقة تقلل مخاطر الاستثمار وتسمح للفريق بقياس النتيجة قبل توسيع المشروع.
صفحة مشاريع التعاون مع العملاء لدى Xiezhan تعرض حالات ترتبط بمعدات مختلفة وتطبيقات مختلفة، وهو أمر مهم للمشتري لأن قيمة المرجع ليست في اسم العميل فقط، بل في فهم سبب اختيار نوع المعدة للعملية المحددة.
ما نموذج الاستثمار الأنسب للمصنع: يدوي، شبه آلي أم أكثر تكاملًا؟
إذا كان الإنتاج محدودًا، والمنتجات تتغير باستمرار، وتكلفة الخطأ منخفضة، فقد تبقى العملية اليدوية منطقية. عندما تصبح العملية متكررة وتزداد الطلبات، يمكن الانتقال إلى معدات شبه آلية في أكثر نقطة حساسية. وعندما يصبح الإنتاج مستمرًا وتصبح استقرارية كل محطة مهمة للتسليم، يصبح تكامل عدة عمليات أكثر منطقية.
السبب أن مستوى الأتمتة يجب أن يتبع توازن الخط وليس رغبة المصنع في شراء معدات أكثر. المبدأ هو أن كل محطة يجب أن تغذي المحطة التالية بإيقاع مناسب، وإلا ستنتقل المشكلة من نقص العمالة إلى اختناق بين المعدات.
والنتيجة أن «الأتمتة الكاملة» ليست دائمًا أفضل نقطة بداية. أحيانًا تكون أفضل خطوة استثمارية هي أتمتة عنق الزجاجة فقط.
وهذا يتوافق مع طبيعة معدات Xiezhan المتنوعة؛ فالفئة الحالية تشمل معدات اللف، تشكيل الحلقات، البرشمة، تجهيز عناصر التسخين، ووحدات معالجة الميكا، بحيث يمكن بناء الحل وفق تسلسل العملية بدل شراء آلة واحدة ومحاولة إجبارها على أداء وظائف لا صُممت لها.
من منظور المشتريات، هذه المرونة مهمة لأن المصنع قد يبدأ بإنتاج واحد ثم يدخل لاحقًا في مجففات الشعر أو السخانات الكهربائية أو تطبيقات أخرى مرتبطة بعناصر التسخين. الاستثمار الجيد هو الذي يحل مشكلة اليوم من دون أن يغلق باب التوسع غدًا.
ما الخلاصة العملية عند مقارنة العمالة بالأتمتة؟
إذا كانت المشكلة الأساسية هي انخفاض تكلفة الساعة، فقد لا تحتاج إلى أتمتة واسعة. أما إذا كانت المشكلة هي أن كل زيادة في الطلب تؤدي إلى عمال جدد، تدريب جديد، فحص إضافي، رفض أكثر، وإعادة عمل أكثر، فهنا تتغير المعادلة.
السبب أن تكلفة الإنتاج الحقيقية لا تأتي من اليد العاملة وحدها؛ بل من عدد الموارد اللازمة لإنتاج قطعة مقبولة بشكل متكرر. المبدأ هو أن المعدات المناسبة تحول جزءًا من المهارة الفردية إلى حركة ميكانيكية قابلة للتحكم والقياس.
والنتيجة أن القرار الأفضل لا يكون «العمالة أم الآلة؟»، بل «أي جزء من عملية الإنتاج يجب أن يبقى مرنًا بيد الإنسان، وأي جزء أصبح تكراره أكثر قيمة من مرونته؟».
إذا كان المصنع يخطط لشراء معدات إنتاج السخانات الكهربائية، فمن الأفضل تجهيز رسم المنتج، نوع السلك، مواصفات العازل، حجم الإنتاج اليومي، عدد الورديات، نسبة الرفض الحالية، والزمن الفعلي لكل عملية. هذه المعلومات تسمح بتقييم الاستثمار على أساس إنتاج حقيقي، لا على أساس رقم نظري.
كما أن خبرة المورد في التعامل مع منتجات مختلفة مهمة، لأن تصميم المعدة لا ينفصل عن التطبيق. يمكن الاطلاع على خلفية شركة Xiezhan وخبرتها في تصنيع المعدات قبل الدخول في مرحلة التفاوض الفني.
الأسئلة الشائعة
هل الأتمتة دائمًا أرخص من العمالة اليدوية؟
لا. السبب أن المعدات تضيف تكلفة استثمار وصيانة وإعداد وتشغيل. لكن عندما يكون الإنتاج متكررًا وحجم الإنتاج مرتفعًا وتكلفة الرفض وإعادة العمل واضحة، تصبح قيمة التكرار أعلى. لذلك يجب مقارنة تكلفة القطعة المقبولة، وليس أجر العامل مع سعر الآلة فقط.
ما أول عملية أنصح بأتمتتها في تصنيع عناصر التسخين؟
ابدأ بالعملية التي تجمع بين التكرار العالي وحساسية الجودة والتدخل البشري المتكرر. في بعض المصانع تكون عملية اللف هي نقطة الاختناق، وفي مصانع أخرى تكون البرشمة أو تشكيل الحلقات. السبب أن نقطة الاختناق تختلف حسب المنتج، ولذلك لا توجد آلة واحدة تصلح كبداية لجميع المصانع.
ما المعلومات التي يجب إرسالها إلى مصنع المعدات للحصول على توصية دقيقة؟
أرسل رسم المنتج أو عينة، نوع وقطر السلك، مادة العازل، الأبعاد المطلوبة، الكمية اليومية، عدد ساعات التشغيل، خطوات العملية الحالية، ونسبة الرفض إن كانت متاحة. كلما كانت هذه البيانات أوضح، أصبح من الأسهل مطابقة الآلة مع العملية بدل اختيار نموذج من الكتالوج فقط.
إذا كنت تقارن بين العمالة والمعدات لمشروع جديد أو تريد معرفة أي مرحلة في خطك تستحق الأتمتة أولًا، يمكنك التواصل مع فريق Xiezhan لمناقشة متطلبات الإنتاج وإرسال بيانات المنتج والقدرة المستهدفة. القرار الأفضل يبدأ من العملية الفعلية، ثم ينتقل إلى المعدة، وليس العكس.