XZ-C601P vs XZ-C631P: Memilih Mesin Winding untuk Heating Rope yang Berbeda
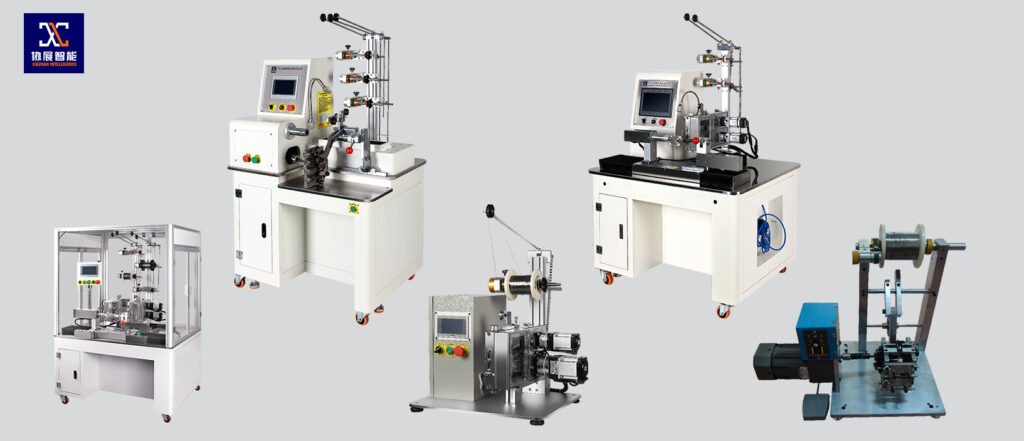
Jika pabrik Anda memproduksi heating rope, pilihan antara XZ-C601P dan XZ-C631P sebaiknya dimulai dari struktur rope yang harus dihasilkan, bukan dari angka kecepatan tertinggi. XZ-C601P dirancang untuk proses reduced-pressure heating rope, sedangkan XZ-C631P ditujukan untuk fiber rope heating rope. Karena material pembentuk dan cara kawat berinteraksi dengannya berbeda, jalur pengumpanan, pengaturan pitch, dan penanganan rope perlu dinilai sesuai produk aktual. Mesin yang tepat adalah mesin yang dapat menjalankan struktur tersebut secara konsisten, dengan hasil yang lolos pemeriksaan dan sesuai kebutuhan produksi.
Apa perbedaan mendasar antara XZ-C601P dan XZ-C631P?
Perbedaan utama kedua model terletak pada jenis proses yang ditangani. XZ-C601P adalah Heating Element Reduced Pressure Heating Rope Winding Machine. XZ-C631P adalah Fiber Rope Heating Rope Winding Machine. Keduanya termasuk peralatan untuk produksi heating rope, tetapi bukan dua versi identik yang hanya dibedakan oleh kecepatan.
Pada proses reduced-pressure, perhatian pembeli perlu diarahkan pada cara struktur rope dibentuk dan bagaimana tekanan atau tegangan proses memengaruhi susunan kawat. Pada proses fiber rope, material serat menjadi bagian dari struktur yang diproses. Akibatnya, hubungan antara kawat, rope serat, pengumpanan, dan penarikan produk menjadi bagian penting dari evaluasi mesin. Inilah alasan mengapa nama proses harus diperiksa sebelum membandingkan harga atau kapasitas.
Saat berdiskusi dengan pemasok, jangan hanya mengirim diameter kawat. Sertakan juga penampang atau foto heating rope, jenis rope yang digunakan, ukuran produk jadi, pola lilitan, dan persyaratan fleksibilitas atau bentuk akhir jika relevan. Diameter kawat yang masuk dalam rentang kedua model tidak membuktikan bahwa struktur rope yang sama dapat dibuat dengan hasil yang sama pada keduanya.
Spesifikasi apa yang paling relevan untuk dibandingkan?
Data produk Xiezhan mencantumkan perbedaan pada rentang diameter kawat, kecepatan winding, dan pitch. XZ-C601P memiliki rentang diameter kawat yang disarankan 0,03–0,4 mm, kecepatan 100–4000 rpm, serta line pitch 0–8 mm. XZ-C631P mencantumkan diameter kawat 0,02–0,3 mm, kecepatan 100–3000 rpm, dan cable pitch 0,1–8 mm. C601P juga mencantumkan kemampuan pemotongan otomatis, sedangkan C631P mencantumkan take-up motor sebagai bagian dari konfigurasi penggeraknya.
Perbedaan ini berguna untuk menyaring pilihan awal, tetapi bukan pengganti uji produksi. Istilah pitch pada halaman produk juga perlu dikonfirmasi terhadap definisi pengukuran dan pola aktual yang digunakan pabrik. Untuk kebutuhan khusus, mintalah pemasok menjelaskan rentang yang dapat dicapai pada material Anda, bukan hanya mengulang batas maksimum dalam tabel.
| Parameter | XZ-C601P | XZ-C631P | Makna bagi pembeli | Yang perlu diverifikasi |
|---|---|---|---|---|
| Jenis proses | Reduced-pressure heating rope | Fiber rope heating rope | Struktur produk menentukan jalur proses | Sampel dan gambar struktur rope |
| Diameter kawat | 0,03–0,4 mm | 0,02–0,3 mm | Rentang awal untuk seleksi material | Jenis kawat, toleransi, dan kondisi aktual |
| Kecepatan winding | 100–4000 rpm | 100–3000 rpm | Bukan ukuran tunggal produktivitas | Kecepatan kerja yang stabil pada sampel |
| Pitch | Line pitch 0–8 mm | Cable pitch 0,1–8 mm | Memengaruhi jarak dan distribusi kawat | Definisi pitch dan toleransi produk |
| Fitur dan penggerak | Automatic cut-off; servo winding shaft; stepper wire drawing | Servo winding shaft; stepper wire drawing; gear-motor take-up | Konfigurasi perlu sesuai aliran material | Demonstrasi proses lengkap dengan bahan aktual |
Kedua model mencantumkan tegangan 220 VAC, 50 Hz, daya 1200 W, PLC Taiwan FATEK, dan layar sentuh warna 7 inci. C601P tercatat berdimensi sekitar 160 × 55 × 150 cm, sedangkan C631P sekitar 160 × 50 × 145 cm; keduanya memiliki berat bersih yang tercantum sebesar 250 kg. Tetap pastikan persyaratan listrik, ruang servis, jalur material, dan kondisi instalasi sebelum pengiriman, terutama jika mesin akan dipasang pada lini yang sudah berjalan.
Mengapa kecepatan maksimum bukan dasar yang cukup untuk memilih mesin?
Angka 4000 rpm pada C601P memang lebih tinggi daripada angka 3000 rpm pada C631P. Namun, membandingkan kedua angka itu tanpa melihat prosesnya dapat menghasilkan keputusan yang keliru. Kecepatan winding hanya menggambarkan satu aspek gerakan mesin; kapasitas aktual juga dipengaruhi oleh stabilitas pengumpanan, penanganan rope, kebutuhan pemotongan, waktu penyiapan, pemeriksaan kualitas, dan pergantian produk.
Bayangkan sebuah pabrik yang mengutamakan bentuk rope yang konsisten untuk proses perakitan berikutnya. Jika kecepatan dinaikkan tetapi kawat tidak terdistribusi sesuai spesifikasi atau struktur rope berubah, operator mungkin harus memperlambat proses, melakukan penyesuaian, atau menolak produk. Sebaliknya, setelan yang lebih rendah tetapi stabil dapat menghasilkan lebih banyak unit baik selama satu shift. Karena itu, ukuran yang perlu dibandingkan adalah output yang memenuhi kriteria penerimaan, bukan sekadar putaran per menit.
Dalam uji mesin, catat waktu siklus, jumlah produk baik, jumlah unit yang memerlukan koreksi, waktu pergantian material, dan frekuensi penghentian. Gunakan material serta geometri produk yang sama untuk perbandingan yang adil. Bila pengujian dilakukan dengan sampel berbeda, hasilnya tidak dapat digunakan sebagai dasar langsung untuk menyimpulkan satu model lebih produktif.
Advice
Minta pemasok menjalankan sampel dengan kawat dan bahan rope milik pabrik Anda. Tetapkan terlebih dahulu pitch, dimensi produk jadi, bentuk yang dapat diterima, serta metode pemeriksaan. Mintalah hasil uji dicatat pada beberapa unit berurutan agar keputusan tidak bergantung pada satu sampel yang dipilih secara khusus.
Kapan struktur fiber rope membuat XZ-C631P lebih relevan?
Jika desain heating rope menggunakan fiber rope sebagai bagian dari struktur produk, evaluasi sebaiknya berfokus pada bagaimana kawat dipasok, ditempatkan, dan ditarik bersama material tersebut. Serat dapat memiliki karakteristik permukaan dan fleksibilitas yang berbeda dari material lain. Perubahan kecil pada cara material masuk atau ditarik dapat memengaruhi bentuk akhir, sehingga proses harus dinilai sebagai satu rangkaian, bukan hanya dari gerakan poros winding.
XZ-C631P mencantumkan servo motor pada poros winding, high-performance stepper motor untuk penarikan kawat, serta gear motor untuk take-up. Bagi tim teknik, susunan ini menjadi alasan untuk memeriksa koordinasi antargerakan selama demonstrasi. Apakah kawat dan fiber rope bergerak sesuai kebutuhan desain? Apakah bentuk produk tetap stabil setelah ditarik? Apakah pitch sesuai gambar produk? Jawaban harus diperoleh dari uji aktual, bukan diasumsikan hanya karena mesin memiliki sistem motor yang terpisah.
Dalam pencarian pemasok, istilah mesin winding fiber rope heater dapat digunakan untuk menjelaskan kebutuhan proses kepada tim atau mitra yang memakai istilah teknis bahasa Inggris. Namun, saat mengonfirmasi model, gunakan nama proses lengkap dan spesifikasi produk agar tidak terjadi salah tafsir. Sebuah pabrik mungkin menyebut produknya heating rope, sementara pemasok menggunakan istilah fiber rope heating rope; yang terpenting adalah kesesuaian struktur dan metode pengerjaannya.
Insight
Untuk produk berbasis serat, jangan menilai kualitas hanya dari penampilan kawat. Periksa juga apakah struktur rope tetap utuh setelah proses winding dan penarikan, apakah jarak lilitan konsisten, serta apakah produk dapat melewati proses lanjutan tanpa koreksi yang tidak direncanakan. Kriteria ini menghubungkan performa mesin dengan kebutuhan lini produksi yang sebenarnya.
Kapan XZ-C601P lebih sesuai untuk dipertimbangkan?
Jika spesifikasi produk memerlukan proses reduced-pressure heating rope, XZ-C601P adalah model yang relevan untuk dievaluasi terlebih dahulu. Data produk mencantumkan rentang kawat 0,03–0,4 mm, kecepatan winding 100–4000 rpm, line pitch 0–8 mm, serta kemampuan automatic cut-off. Kombinasi tersebut memberi tim pembelian dasar untuk menilai kesesuaian awal terhadap rancangan produk.
Namun, fitur automatic cut-off tidak boleh ditafsirkan sebagai jaminan bahwa seluruh siklus produksi selesai tanpa intervensi operator. Pembeli tetap perlu menanyakan kondisi pemotongan, kebutuhan persiapan kawat, cara pengambilan produk, dan langkah pemeriksaan setelah winding. Bila pemotongan merupakan bagian penting dari waktu siklus, ukur kontribusinya selama uji produksi dan pastikan hasil potong memenuhi kebutuhan proses berikutnya.
Begitu juga dengan rentang kecepatan yang lebih tinggi. Rentang tersebut memberi ruang evaluasi, tetapi kecepatan yang sesuai harus ditentukan berdasarkan material, struktur rope, dan kriteria penerimaan. Untuk produk yang sensitif terhadap perubahan bentuk, stabilitas proses mungkin lebih penting daripada mengejar batas tertinggi. Kesimpulan pembelian harus mengikuti hasil pengujian pada kondisi yang representatif.
Bagaimana cara menguji kedua model secara adil?
Mulailah dengan menetapkan spesifikasi yang sama untuk produk yang hendak diuji. Catat jenis dan diameter kawat, jenis rope, pitch yang diminta, ukuran akhir, serta kriteria visual atau dimensi yang harus dipenuhi. Jika struktur produk hanya cocok untuk salah satu metode winding, jangan memaksakan perbandingan langsung yang tidak sesuai secara teknis. Dalam situasi itu, pengujian bertujuan mengonfirmasi kecocokan model terhadap proses, bukan menentukan pemenang berdasarkan angka yang tidak sebanding.
Selanjutnya, minta pemasok menjalankan beberapa unit secara berurutan. Periksa keseragaman hasil, kebutuhan penyesuaian operator, waktu penyiapan, serta kondisi produk setelah proses penarikan atau pemotongan. Jika produk akan menjalani pengujian listrik atau termal, lakukan pemeriksaan tersebut menggunakan metode dan kriteria yang telah ditetapkan tim teknik. Hasil winding yang terlihat baik belum membuktikan bahwa produk jadi memenuhi semua persyaratan keselamatan dan kinerja.
Terakhir, simpan parameter uji dan hasil inspeksi sebagai bagian dari dokumen penerimaan. Catatan ini berguna ketika mesin dipasang, operator dilatih, atau produksi mulai beralih dari sampel ke pesanan rutin. Jika pabrik mempunyai beberapa varian heating rope, uji juga varian yang paling menantang untuk proses tersebut, bukan hanya produk yang paling mudah dibuat.
Apa yang perlu disiapkan sebelum meminta penawaran?
Untuk mengurangi bolak-balik klarifikasi, siapkan gambar teknik atau foto produk, sampel kawat, sampel rope, diameter material, pitch yang diinginkan, dimensi akhir, volume produksi per shift, dan persyaratan pemeriksaan. Beri tahu pemasok apakah pabrik membutuhkan reduced-pressure heating rope atau fiber rope heating rope. Jika istilah internal perusahaan berbeda, lampirkan foto atau penampang agar kebutuhan tidak bergantung pada nama produk saja.
Bandingkan juga aspek yang tidak tercermin dalam tabel spesifikasi: pelatihan operator, panduan setelan, ketersediaan dukungan teknis, kebutuhan perawatan, serta dokumen yang akan diserahkan bersama mesin. Semua itu memengaruhi seberapa lancar peralatan dapat masuk ke proses produksi. Untuk melihat pilihan lain dalam keluarga peralatan winding, kunjungi kategori winding machine Xiezhan.
Jika tim Anda masih menyusun kebutuhan proses dan ingin membandingkan faktor pemilihan mesin berdasarkan material, geometri produk, dan target produksi, gunakan panduan memilih mesin winding elemen pemanas sebagai daftar pemeriksaan awal. Untuk memahami latar belakang perusahaan dan ruang lingkup peralatannya, lihat halaman About Us Xiezhan. Setelah data produk siap, Anda dapat mengirimkan kebutuhan teknis melalui halaman Contact Us untuk pembahasan lebih lanjut mengenai kesesuaian aplikasi.
FAQ: Apa yang perlu diketahui sebelum memilih C601P atau C631P?
1. Apakah XZ-C601P dapat langsung menggantikan XZ-C631P?
Tidak sebaiknya diasumsikan demikian. C601P ditujukan untuk reduced-pressure heating rope, sedangkan C631P untuk fiber rope heating rope. Karena struktur material dan jalur proses berbeda, penggantian harus didasarkan pada evaluasi desain, sampel aktual, dan hasil uji, bukan hanya pada rentang diameter kawat.
2. Apakah C601P selalu lebih produktif karena kecepatan maksimumnya lebih tinggi?
Tidak. Kecepatan maksimum bukan ukuran tunggal kapasitas efektif. Waktu penyiapan, penanganan material, kualitas hasil, kebutuhan koreksi, dan jumlah produk yang lolos pemeriksaan ikut menentukan output akhir. Bandingkan kedua proses berdasarkan produk baik per periode kerja pada kondisi yang representatif.
3. Informasi apa yang paling penting untuk dikirim kepada pemasok?
Kirimkan gambar atau sampel heating rope, jenis material, diameter kawat, pitch, dimensi akhir, volume produksi, dan kriteria penerimaan. Informasi tersebut memungkinkan pemasok menilai proses yang relevan dan mengidentifikasi hal yang masih perlu diverifikasi sebelum penawaran dan pengujian disepakati.
Kesimpulan: pilih berdasarkan struktur rope, lalu buktikan melalui pengujian
XZ-C601P dan XZ-C631P memiliki beberapa komponen kendali yang serupa, tetapi ditujukan untuk kebutuhan winding yang berbeda. Ketika produk membutuhkan proses reduced-pressure heating rope, C601P menjadi kandidat yang relevan. Ketika fiber rope merupakan bagian dari struktur produk, C631P layak dievaluasi berdasarkan metode pengumpanan, winding, dan take-up yang dibutuhkan.
Alasan pemilihan dimulai dari struktur produk; struktur tersebut menentukan cara material dipasok dan dibentuk; cara kerja itulah yang memengaruhi konsistensi hasil serta kebutuhan proses lanjutan. Karena itu, keputusan yang paling dapat dipertanggungjawabkan bukan memilih model dengan angka tertinggi, melainkan memverifikasi kecocokan proses, menguji material aktual, dan memastikan hasil memenuhi spesifikasi. Itulah dasar yang lebih kuat untuk membeli mesin yang dapat digunakan secara konsisten dalam produksi sehari-hari.