متى تستحق أتمتة تصنيع عناصر التسخين الاستثمار فيها؟
لا تصبح أتمتة تصنيع عناصر التسخين استثماراً منطقياً لمجرد أن أجور العمال ترتفع أو لأن ماكينة جديدة تستطيع العمل بسرعة أعلى. نقطة التحول الحقيقية تظهر عندما تبدأ الاختلافات بين العمال في تغيير موضع السلك، أو ضغط التثبيت، أو شكل الحلقة، ثم تتحول هذه الاختلافات إلى منتجات مرفوضة وإعادة فحص وإعادة تشغيل. عندها يجب ألا يحسب المشتري تكلفة العامل مقابل سعر الماكينة فقط، بل تكلفة القطعة المقبولة فعلياً.
متى تبدأ تكلفة العمل اليدوي في تجاوز حدودها الطبيعية؟
الإشارة الأولى لا تكون دائماً في كشف الرواتب. تظهر غالباً في نهاية خط الإنتاج.
عاملان قد ينفذان العملية نفسها، لكنهما لا يطبقان القوة نفسها، ولا يضعان السلك في النقطة نفسها، ولا يضبطان طول الحلقة أو موضع الطرف بالطريقة نفسها. في البداية قد تبدو الفروق صغيرة. المشكلة أن عنصر التسخين يمر عبر عدة عمليات متتابعة، ولذلك يمكن لخطأ صغير في محطة واحدة أن يصبح أكثر وضوحاً بعد انتقال القطعة إلى المحطة التالية.
إذا كان تشكيل السلك يعتمد على طريقة يدوية، فإن اختلاف الشد أثناء اللف يغيّر المسافة بين اللفات. وعندما يصل الجزء إلى التجميع، قد يحتاج العامل إلى تعديل الموضع يدوياً حتى يدخل الطرف في المكان المطلوب. وإذا كان التثبيت يتم لاحقاً بواسطة حلقة تثبيت أو برشام، فإن اختلاف موضع الطرف قد يؤدي إلى إعادة ضبط القطعة أو رفضها.
هنا تظهر علاقة مهمة في حساب الاستثمار:
اختلاف العمال ← اختلاف التموضع ← إعادة الضبط أو الرفض ← فحص إضافي ← ارتفاع التكلفة الفعلية للقطعة المقبولة
ولهذا السبب، لا أنصح المشتري بحساب العائد على أساس عدد العمال الذين يمكن تقليلهم فقط. إذا كان المصنع ينتج 10000 قطعة، لكن جزءاً منها يحتاج إلى إعادة تشغيل أو فحص إضافي، فإن الرقم المهم ليس عدد القطع المنتجة، بل عدد القطع التي اجتازت العملية من المرة الأولى.
ما العلامة التي تدل على أن الأتمتة اقتربت من نقطة التحول؟
هناك عادة سلسلة من الإشارات الصغيرة تسبق قرار الاستثمار الكبير. هذه الإشارات لا تظهر كلها في اليوم نفسه، لكنها عندما تبدأ بالاجتماع يصبح الاعتماد على العمل اليدوي أكثر خطورة.
- ارتفاع عدد عمليات إعادة الضبط بين الورديات.
- زيادة اعتماد الجودة على عامل محدد لديه خبرة طويلة.
- ظهور اختلافات في موضع السلك أو طول الطرف أو شكل الحلقة.
- زيادة وقت الفحص مقارنة بوقت التصنيع نفسه.
- احتفاظ المصنع بمخزون قيد التصنيع أكبر لتعويض عدم استقرار محطة معينة.
- الحاجة إلى مشرف أو فني للتدخل المتكرر في العملية نفسها.
المؤشر الأكثر أهمية من وجهة نظري هو الاعتماد على العامل الممتاز. عندما ينتج عامل خبير نتائج مستقرة بينما ترتفع نسبة الرفض عند تبديله، فالمشكلة ليست في العامل الجديد وحده. العملية نفسها لم تتحول بعد إلى نظام قابل للتكرار.
السبب أن المعرفة بقيت داخل مهارة العامل بدلاً من أن تنتقل إلى آلية التموضع والتحكم. وعندما تنتقل نقطة التحكم من المهارة البشرية إلى التموضع المؤازر أو التغذية المبرمجة أو ضغط التثبيت المضبوط، تصبح العملية أقل اعتماداً على الذاكرة والخبرة الفردية. والنتيجة ليست فقط تقليل الاعتماد على العمالة، بل تقليل حساسية الإنتاج لتغير الأشخاص.
لماذا تكون مشكلة التموضع أخطر من مشكلة السرعة؟
في صناعة عناصر التسخين، يمكن تعويض بعض الخسارة في السرعة بزيادة زمن التشغيل. أما خطأ التموضع، فقد ينتقل إلى العملية التالية ويصبح جزءاً من المنتج نفسه.
خذ عملية اللف كمثال. ماكينة اللف ليست مجرد وسيلة لتدوير السلك حول محور. قطر الملف، خطوة اللف، شد السلك، طول الجزء النهائي وموقع البداية والنهاية كلها تؤثر في شكل الجزء الذي سيذهب إلى التجميع. وفي بعض التطبيقات، حتى اختلاف صغير في هندسة الملف يمكن أن يغير المسافة بين السلك والعازل أو يؤثر في طريقة تركيب العنصر داخل المنتج النهائي.
لذلك، عندما تكون المشكلة الأساسية هي التفاوت وليس الطاقة الإنتاجية، يجب أن يركز المشتري على نظام التحكم الميكانيكي قبل النظر إلى السرعة القصوى.
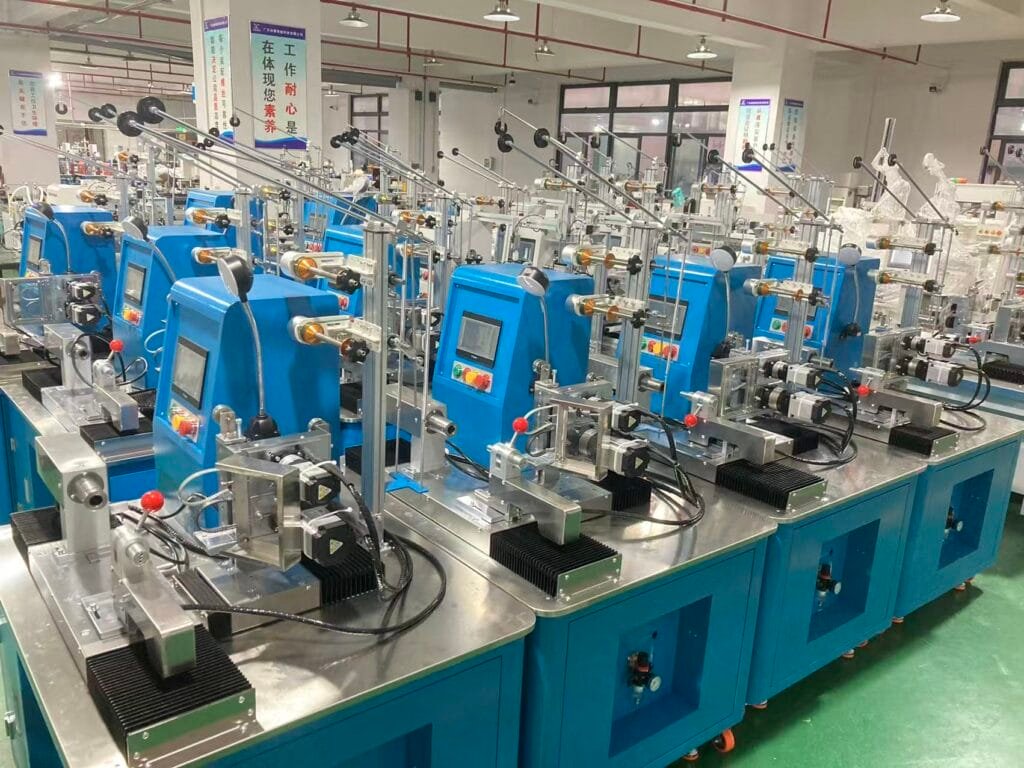
في معدات Xiezhan توجد حلول مختلفة حسب شكل السلك وطريقة تكوين عنصر التسخين. وتشمل مجموعة معدات لف أسلاك التسخين نماذج مختلفة لتكوين الأسلاك الحلزونية والحبال الحرارية والعناصر المعتمدة على الميكا، لأن آلية التحكم المطلوبة ليست واحدة لكل منتج.
فمثلاً، تعتمد بعض معدات اللف على التحكم المؤازر وعدة محاور للحفاظ على حركة السلك بالنسبة إلى محور اللف. السبب هو أن السلك لا يحتاج فقط إلى الدوران، بل يحتاج إلى مسار مضبوط أثناء التشكيل. والنتيجة أن ثبات هندسة الملف يصبح أقل اعتماداً على مهارة العامل وأكثر ارتباطاً بإعدادات الماكينة.
| الإشارة المبكرة | السبب الميكانيكي | الأثر المباشر | الخسارة المخفية | ما ينبغي قياسه |
|---|---|---|---|---|
| اختلاف بين العمال | اختلاف القوة والموضع | تفاوت في الشكل | إعادة الفحص | نسبة النجاح من المرة الأولى |
| ضبط متكرر | عدم ثبات نقطة المرجع | توقفات صغيرة | فقدان وقت الإنتاج | زمن الإعداد |
| ارتفاع الرفض | تراكم الاختلاف | هدر وإعادة تشغيل | مواد وعمالة إضافية | تكلفة الرفض |
لا تحسب الأتمتة من كشف الرواتب فقط. قبل مقارنة سعر الماكينة مع تكلفة العامل، احسب تكلفة القطعة المقبولة: العمالة، المواد المهدرة، إعادة العمل، الفحص الإضافي، وقت التوقف وتكلفة الاختلاف بين الورديات. هذا الرقم أقرب بكثير إلى التكلفة الصناعية الحقيقية.
متى يتحول الفحص من أداة جودة إلى علامة على مشكلة في العملية؟
إذا كان المصنع يضيف فحصاً بعد كل محطة لأن العملية السابقة لا تعطي نتيجة مستقرة، فلا ينبغي النظر إلى الفحص كحل نهائي. الفحص يكشف المشكلة، لكنه لا يمنعها من الحدوث.
هذه نقطة مهمة في قرار الأتمتة. إذا كان العامل يركب الطرف يدوياً، ثم يقوم موظف الجودة بقياس موضعه، ثم يعيد العامل ضبط القطعة، فقد تبدو العملية مسيطراً عليها. لكنها في الحقيقة تستهلك ثلاث موارد بدلاً من مورد واحد: التصنيع، الفحص وإعادة التشغيل.
في الإنتاج المتكرر، تصبح هذه الدورة مكلفة جداً. ويستخدم مفهوم OEE في التصنيع لفصل خسائر الأداء إلى التوافر والأداء والجودة، بينما تدخل المنتجات المرفوضة وإعادة العمل ضمن خسائر الجودة.
من الناحية العملية، أفضل سؤال للمشتري ليس: كم عدد القطع التي تنتجها الماكينة في الساعة؟ بل: كم عدد القطع المطابقة التي تصل إلى نهاية العملية دون إعادة عمل؟
السبب أن السرعة الاسمية تقيس قدرة الحركة في ظروف مثالية، بينما الإنتاج الحقيقي يتأثر بالتوقفات الصغيرة وتغيير الإعداد والتغذية والتصحيح والرفض. والنتيجة أن ماكينة أبطأ قليلاً لكنها أكثر ثباتاً قد تنتج عدداً أكبر من القطع المقبولة في نهاية الوردية.
ما المحطة التي تستحق الأتمتة أولاً؟
لا أرى أن أفضل بداية هي دائماً أول محطة في خط الإنتاج. الأفضل هو تحديد العملية التي تضرب استقرار المحطات التي تأتي بعدها.
في خط نموذجي لعناصر التسخين قد يبدأ المسار بتشكيل سلك المقاومة، ثم معالجة الميكا أو العازل، ثم التشكيل أو الطي، ثم التثبيت بالبرشام أو الطرف، ثم وضع العلامة والاختبار. إذا كانت مشكلة الرفض الأساسية ناتجة عن موضع الطرف، فلن يحل شراء ماكينة لف أسرع المشكلة. وإذا كان السلك نفسه غير مستقر في الشكل، فقد لا يكون من المنطقي زيادة أتمتة محطة التثبيت.
هذا هو الفرق بين شراء ماكينة وشراء حل إنتاج.
مثلاً، XZ-Q218 هي ماكينة تثبيت حلقات شبه أوتوماتيكية تستخدم محاور X وY1 وY2 بمحركات مؤازرة مع وحدة تحكم منطقية قابلة للبرمجة وشاشة تحكم، وتعمل بضغط تشغيل يتجاوز 5.0 kgf/cm². هذه البنية ترتبط بمشكلة محددة: تكرار التموضع والتحكم في عملية التثبيت، وليس مجرد زيادة عدد عمليات التثبيت في الساعة.
وفي تطبيقات الحبل الحراري، تختلف المشكلة مرة أخرى. XZ-Q113 مخصصة لعمليات التشكيل والطي، بينما XZ-SM800 تجمع بين تثبيت السلك النحاسي والتشكيل الحلقي. هنا يجب تقييم المسار بحسب مكان الاختناق الفعلي، لأن استخدام ماكينة واحدة لحل مشكلة لا تقع في تلك المحطة لن يغير تكلفة المنتج بشكل ملموس.
المؤشر الذي أستخدمه مع المشتري
أقسم الخسائر إلى أربع طبقات:
- خسارة العمالة: وقت العامل الذي يقوم بالعملية.
- خسارة التموضع: وقت التصحيح الناتج عن اختلاف الموضع.
- خسارة الجودة: القطع المرفوضة وإعادة العمل.
- خسارة الفحص: الوقت الإضافي الذي يستهلكه الفحص لتعويض عدم استقرار العملية.
إذا كان الجزء الأول فقط كبيراً، فقد لا تكون الأتمتة مبررة بعد. أما إذا بدأت الطبقات الأربع تظهر معاً، فغالباً ما تكون المشكلة قد خرجت من نطاق تكلفة العمالة ودخلت نطاق تكلفة العملية.
ابحث عن المحطة التي تخلق الخسارة التالية. إذا كانت محطة معينة تسبب تعديل القطعة في المحطة التالية، فهذه المحطة تستحق الدراسة قبل المحطة التي تبدو أبطأ على الورق. السبب أن الخلل الذي ينتقل إلى المرحلة التالية يمكن أن يضاعف تكلفة المعالجة بدلاً من أن يبقى تكلفة واحدة.
كيف تتغير نقطة الاستثمار عندما ترتفع أحجام الإنتاج؟
في البداية، قد تكون العمالة اليدوية أكثر مرونة. المصنع الذي ينتج نماذج قليلة وبكميات محدودة قد يفضل سرعة تغيير المنتج على أعلى مستوى من الأتمتة.
لكن الإشارة تتغير عندما يصبح الطلب متكرراً ويبدأ المصنع بتشغيل التصميم نفسه آلاف المرات. عندها يصبح الوقت الذي كان يعتبر تفصيلاً صغيراً جزءاً ثابتاً من التكلفة.
تظهر هنا سلسلة الاتجاه التي أراها كثيراً في مشاريع التصنيع:
الإشارة الضعيفة
تكرار الضبط اليدوي، اختلاف النتائج بين الورديات وزيادة الفحص.
المحفز
ارتفاع حجم الطلب أو دخول عميل صناعي جديد بمواصفات أكثر ثباتاً.
عتبة التحول
العمالة الإضافية لم تعد تعطي زيادة متناسبة في القطع المقبولة، بينما يرتفع الرفض والمخزون قيد التصنيع.
الوضع الطبيعي الجديد
ينتقل المصنع من الاعتماد على مهارة العامل إلى التحكم في الحركة والتموضع والضغط والتغذية.
هذا لا يعني أن كل مصنع يجب أن ينتقل مباشرة إلى خط أوتوماتيكي كامل. في بعض الحالات يكون الاستثمار التدريجي أكثر منطقية: تثبيت العملية الأكثر حساسية أولاً، ثم مراقبة النتيجة، ثم معالجة الاختناق التالي.
ماذا يحدث عندما لا تكون المشكلة في السلك بل في الميكا؟
هذه حالة كثيراً ما يتم تجاهلها عند حساب الأتمتة. إذا كانت أبعاد العازل أو الميكا تتغير، فقد يظهر الاختلاف لاحقاً وكأنه مشكلة في اللف أو التجميع.
مثلاً، XZ-JB1212 مصممة للقطع الأوتوماتيكي لألواح الميكا حتى 120×120 سم وبسماكة 0–3 مم مع دقة معلنة ±0.2 مم، بينما XZ-XB1300 تتعامل مع ألواح حتى 130×130 سم وبسماكة 0–6 مم مع دقة ±0.2 مم، وتضيف عملية تشذيب للحواف الأربع. أما XZ-SL300 فتتعامل مع عملية الختم والتغذية الآلية، وهي حالة مختلفة ميكانيكياً.
السبب في عدم جمع هذه المعدات تحت اسم واحد فقط هو أن القطع والختم والتشذيب تفرض قوى وحركات مختلفة على المادة. والنتيجة أن اختيار المعدة يجب أن يبدأ من شكل الجزء النهائي، ثم مسار المادة، ثم حجم التكرار، وليس من اسم المادة وحده.
إذا كان المصنع يلف السلك على الميكا بعد ذلك، فإن دقة مرحلة القطع تصبح جزءاً من دقة عملية اللف. لذلك أفضّل دائماً مراجعة العملية كمسار واحد بدلاً من شراء كل محطة بشكل منفصل.
لا تعالج اختلافاً في المنتج النهائي من آخر محطة فقط. تتبع القطعة إلى الخلف حتى أول نقطة يتغير فيها شكلها أو موضعها. إذا كان مصدر الاختلاف في الميكا أو اللف أو التغذية، فإن زيادة فحص محطة التجميع ستخفي السبب بدلاً من إزالته.
ما الذي سيصبح الوضع الطبيعي في مصانع عناصر التسخين؟
الاتجاه الذي أراه ليس انتقالاً مفاجئاً من العمل اليدوي إلى مصنع بلا عمال. الاتجاه الأكثر واقعية هو انتقال نقاط التحكم الحرجة من الإنسان إلى الآلة، بينما يبقى الإنسان مسؤولاً عن الإعداد ومراقبة العملية والصيانة والجودة والهندسة.
الإشارة الضعيفة موجودة بالفعل: المصانع تريد إنتاجاً أكثر استقراراً، لكنها لا تريد دائماً خطاً ضخماً مغلقاً يصعب تغييره عندما تتغير مواصفات المنتج.
المحفز هو ضغط عملاء التصنيع وتنوع المنتجات. عندما يطلب العميل اختلافات في طول السلك وقطر الملف وشكل الحلقة أو أبعاد العازل، تصبح المهارة اليدوية أقل قابلية للتوسع.
عتبة التحول تظهر عندما يصبح تغيير العامل أسهل من تغيير العملية، أي عندما يحتاج المصنع إلى شخص يعرف كيف يضبطها بدلاً من أن تكون المعلمات واضحة وقابلة للتكرار.
أما الوضع الطبيعي الجديد فهو مصنع لا يقيس الأتمتة بعدد المحركات أو الشاشات الموجودة على الماكينة، بل بعدد نقاط الاختلاف التي تم التحكم فيها فعلياً.
وهذا يتوافق أيضاً مع طريقة التفكير الحديثة في سلامة الآلات؛ فالمعيار ISO 12100 يركز على تحديد المخاطر وتقييمها وتقليلها عبر مراحل دورة حياة الآلة، بدلاً من النظر إلى السلامة كإضافة منفصلة في نهاية التصميم.
كيف أحسب قرار الاستثمار قبل طلب عرض السعر؟
أنصح فريق المشتريات بعمل مقارنة بسيطة لمدة شهر أو شهرين قبل توقيع الطلب. لا تحتاج إلى نظام رقمي معقد في البداية.
سجل لكل وردية:
- عدد القطع المنتجة.
- عدد القطع المقبولة من المرة الأولى.
- عدد القطع التي أعيد تشغيلها.
- وقت التوقف والإعداد.
- وقت الفحص الإضافي.
- عدد العمال المرتبطين مباشرة بالعملية.
- كمية المواد المهدرة بسبب الرفض.
بعد ذلك احسب:
التكلفة الفعلية للقطعة المقبولة = إجمالي تكلفة العملية ÷ عدد القطع المقبولة من المرة الأولى
لا تستخدم هذا الرقم كحساب مالي نهائي وحيد، لكنه يعطيك صورة أفضل بكثير من مقارنة راتب العامل مع سعر الماكينة. بعد ذلك يمكن إضافة الصيانة والطاقة والأدوات والعمر المتوقع والتمويل ووقت التركيب والتدريب للوصول إلى فترة استرداد أكثر واقعية.
والأهم: لا تفترض أن السرعة المكتوبة في الكتالوج هي سرعة الإنتاج المستمرة. حتى منهجية OEE تميز بين السرعة النظرية والتوقفات وخسائر الأداء وخسائر الجودة؛ لذلك يجب أن تكون المقارنة بين معدات جديدة وخط يدوي مبنية على الإنتاج المقبول الفعلي، لا على الرقم الأعلى في المواصفات.
متى يكون الاستثمار في خط كامل أكثر منطقية من شراء ماكينة منفردة؟
عندما تكون الخسارة موزعة بين عدة محطات، قد لا تكفي ماكينة واحدة.
إذا كان اللف مستقراً لكن الميكا تحتاج إلى تحميل يدوي، ثم يحدث اختلاف في التشكيل، ثم يحتاج التثبيت إلى إعادة تموضع، فشراء ماكينة لف أسرع سيحسن محطة واحدة فقط بينما تبقى التكلفة في المحطات الأخرى.
في هذه الحالة يصبح التفكير في معدات تصنيع عناصر التسخين الكهربائية ومعدات تجميع عناصر التسخين كمنظومة أكثر منطقية. خط الإنتاج لا يحتاج بالضرورة إلى أن يكون متكاملاً بالكامل منذ اليوم الأول، لكنه يجب أن يكون متوازناً.
مثال عملي: إذا كانت عملية اللف قادرة على تغذية التجميع بسرعة أكبر بكثير من قدرة محطة التثبيت، فسيظهر مخزون قيد التصنيع بين المحطتين. وإذا كانت محطة الميكا أبطأ من اللف، سيبقى اللف منتظراً. السرعة الإضافية في محطة واحدة لن تتحول إلى إنتاج إضافي إلا إذا كانت بقية السلسلة قادرة على استقبالها.
لهذا السبب، من الأفضل تصميم تسلسل المعدات وفق المنتج الفعلي وحجم الإنتاج وطريقة التجميع، بدلاً من افتراض أن كل مصنع يحتاج إلى التكوين نفسه.
ما الذي يجب أن يطلبه المشتري من مورد المعدات قبل اتخاذ القرار؟
من واقع مشاريع المعدات الصناعية، أعتبر هذه المرحلة أهم من مقارنة سعر عرضين.
المورد الجيد يجب أن يستطيع مناقشة العينة ومادة السلك وقطره وشكل الملف وأبعاد الميكا وطريقة التجميع وعدد القطع المطلوب وساعات التشغيل ومستوى الأتمتة ومتطلبات الاختبار. لأن الماكينة التي تبدو مناسبة على الورق قد تحتاج إلى تغيير أدوات التشكيل أو طريقة التغذية عندما تدخل فعلياً إلى خط الإنتاج.
في مشاريع التعاون الصناعي، لا يكفي إرسال قائمة مواصفات. يجب فهم العينة ومسار العملية ونقاط الاختلاف التي يريد المصنع تقليلها، ثم تحديد الماكينة أو مجموعة المعدات التي تعالج تلك النقاط.
ولهذا السبب، فإن مراجعة مشاريع التعاون الصناعي تعطي المشتري صورة أفضل عن طريقة التعامل مع متطلبات الإنتاج الفعلية، بدلاً من مشاهدة صورة ماكينة منفردة فقط.
كما أن مراجعة خلفية Xiezhan وقدراتها الهندسية تساعد في تقييم قدرة المورد على متابعة المشروع بعد مرحلة البيع. بالنسبة لمعدات الإنتاج، هذه النقطة مهمة لأن نجاح المشروع لا يعتمد على تشغيل الماكينة في يوم التسليم فقط، بل على توافقها مع المادة والمنتج وطريقة العمل الفعلية.
الأسئلة التي أطرحها قبل أن أقول إن الأتمتة تستحق الاستثمار
هل ارتفاع تكلفة العمالة وحده يكفي لشراء ماكينة أوتوماتيكية؟
لا. السبب أن العمل اليدوي قد يكون مناسباً للإنتاج منخفض الحجم أو المنتجات كثيرة التغيير. تصبح الأتمتة أكثر منطقية عندما تترافق تكلفة العمالة مع اختلاف في الجودة أو التموضع أو وقت الفحص. النتيجة المطلوبة هي خفض تكلفة القطعة المطابقة، وليس خفض عدد العمال فقط.
هل الماكينة الأسرع هي دائماً الاستثمار الأفضل؟
ليس بالضرورة. إذا كانت السرعة الأعلى تؤدي إلى تغذية غير مستقرة أو زيادة ضبط العملية أو ارتفاع الرفض، فقد تنخفض كمية القطع المقبولة في نهاية الوردية. لذلك يجب مقارنة الإنتاج الصالح فعلياً، وليس السرعة الاسمية فقط.
هل يجب شراء خط كامل من البداية؟
ليس دائماً. إذا كانت خسارتك الرئيسية محصورة في محطة واحدة، يمكن البدء بها وقياس النتيجة. أما إذا كان المخزون قيد التصنيع والرفض وإعادة العمل موزعة على عدة مراحل، فقد يكون تصميم خط متوازن أفضل من أتمتة محطة منفردة.
متى يكون من الأفضل مناقشة المشروع مباشرة مع الشركة المصنعة؟
عندما تكون مواصفات المنتج أو المادة أو مسار التجميع غير محسومة. إرسال عينة حقيقية ورسومات المنتج وبيانات السلك وحجم الإنتاج يسمح للمورد بمناقشة الحركة والتموضع والتغذية والاختبار بدلاً من تقديم ماكينة عامة. ويمكن إرسال متطلبات المشروع عبر صفحة التواصل مع Xiezhan لمراجعة التكوين المناسب.
الحكم الهندسي قبل اتخاذ قرار الشراء
إذا كان المصنع يعاني فقط من نقص في الأيدي العاملة، فقد يكون الاستثمار المبكر في الأتمتة غير كافٍ لتبرير التكلفة. أما إذا بدأت العمالة المتغيرة تؤدي إلى اختلاف في التموضع، ثم ظهرت إعادة ضبط، ثم ارتفع الرفض، ثم زاد وقت الفحص، فالمشكلة أصبحت أكبر من تكلفة العمالة.
السبب هو أن كل اختلاف في مرحلة مبكرة يمكن أن ينتقل إلى المرحلة التالية، حيث يحتاج إلى تصحيح أو فحص أو إعادة تشغيل. ومع وجود نظام ميكانيكي أكثر ثباتاً للتموضع والتغذية واللف أو التثبيت، تنتقل نقطة التحكم من مهارة فردية إلى عملية قابلة للتكرار. والنتيجة هي أن تكلفة القطعة المقبولة تصبح أكثر قابلية للتنبؤ، ويصبح توسيع الإنتاج أقل اعتماداً على إضافة عمال جدد.
لهذا السبب، لا أتعامل مع سؤال «هل الأتمتة أسرع؟» باعتباره السؤال الرئيسي. السؤال الذي يستحق وقت المشتري هو:
«كم تكلفني القطعة المطابقة فعلياً، وكم من هذه التكلفة سببه اختلاف يمكن للآلة أن تمنعه من الأصل؟»
إذا كانت الإجابة واضحة من بيانات الإنتاج، يصبح قرار الاستثمار أكثر واقعية. وإذا لم تكن الإجابة واضحة بعد، فالأفضل أن تبدأ بقياس الخسائر قبل شراء المعدات، ثم بناء الحل حول الاختناق الحقيقي، بدلاً من اختيار المعدات بناءً على أعلى رقم سرعة في الكتالوج.